


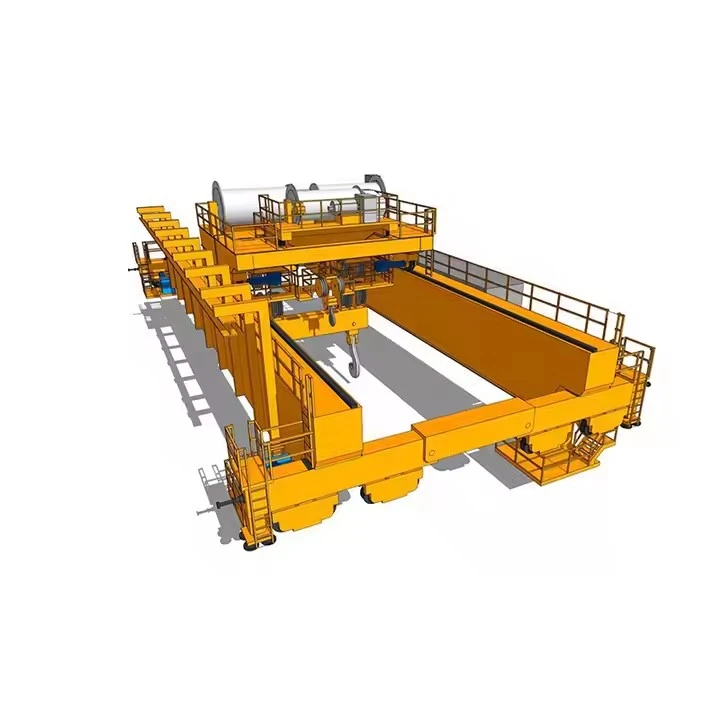


Europese dubbelliggerbrugkraan
Producten Beschrijving
DEFINIËREN VAN KENMERKEN EN FILOSOFIE
Kernprincipes van techniek
Precisie boven tolerantie: Componenten zijn vervaardigd met nauwere toleranties dan de minimumnormen vereisen (bijvoorbeeld wieluitlijning binnen een overspanning van 0,5 mm).
Levenscyclustechniek: Ontworpen voor25-40+ jaarbetrouwbare service met gedocumenteerde onderhoudsplannen.
Systeemintegratie: Holistisch ontwerp waarbij mechanische, elektrische en besturingssystemen zijn ontworpen als een verenigd systeem.
Preventieve veiligheid: Meerdere redundante veiligheidssystemen voorkomen storingen in plaats van deze alleen maar te beperken.
Uitstekende productie
Premium materialen: Standaardgebruik vanS355J2+Nstaal (met impacttests bij -20 graden), roestvrijstalen bevestigingsmiddelen en aluminium van maritieme kwaliteit voor behuizingen.
Geavanceerde fabricage: Laser-/plasmasnijden met robotlassen voor kritische verbindingen (lasprocedures gekwalificeerd volgens EN ISO 15614).
Oppervlaktetechnologie: Meer-fase voorbereiding van het oppervlak, inclusiefzinkfosfaat voorbehandelingvóór het aanbrengen van poedercoating of natte verf.
PRESTATIEBENCHMARKS
| Parameter | Europese premie | Standaard Industrieel |
|---|---|---|
| Positioneringsnauwkeurigheid | ±1-3 mm | ±10-20 mm |
| Snelheidsregelingsbereik | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Geluidsniveau | Minder dan of gelijk aan 65 dB(A) op 1 meter afstand | Minder dan of gelijk aan 75 dB(A) op 1 meter afstand |
| Energie-efficiëntie | Regeneratieve aandrijvingen (bespaart 20-30%) | Weerstandsremmen (energie verspild als warmte) |
| Gemiddelde tijd tussen storingen (MTBF) | 5,000+ uur | 2.000-3.000 uur |
| Installatietijd | 30-40% sneller (modulair ontwerp) | Standaard montagetijd |
Kerncomponenten: lager, versnellingsbak, motor, pomp
Plaats van herkomst: Henan, China
Garantie: 1 jaar
Gewicht (kg): 2000 kg
Video uitgaande-inspectie: voorzien
Machinetestrapport: verstrekt
Uitvoering:dubbelstraal
Effectiviteit: hoog rendement
Bedrijfssnelheid: werking op hoge snelheid
Stabiliteit: anti-swingfunctie
Kleur: Optioneel
Stroombron: aangepaste 110V/220V/230V/380V/440V,
Spanwijdte: 7,5-31,5 m

Afbeeldingen en componenten
1. BRUGSTRUCTUURSYSTEEM
Hoofdliggers (Tragbalken)
Bouw: Gelaste kokerliggersmet geoptimaliseerde doorsnede- (meestal 1:1,2 tot 1:1,5 hoogte-tot-breedteverhouding)
Materiaal: S355J2+N/K2stalen platen (EN 10025-2) met gegarandeerde slagvastheid van -20 graden
Interne structuur:
Dwarse membraanplaten om de 1,5-2 m
Langsverstijvingen op lijf en flenzen
Diagonale verstevigingin hoeken voor torsiestijfheid
Lassen: Ondergedompeld booglassen (SAW)voor de belangrijkste naden,MAG-lassenvoor verstevigers
Kwaliteitscontrole: 100% ultrasoon testenvan kritische lassen,testen van magnetische deeltjesvoor niet-kritische lassen

Eindvrachtwagens (Laufkatzen)
Frameconstructie: Gelast kokerprofielmet geïntegreerde motor-/platformbeugels
Wielassemblages:
Gesmede stalen wielen met dubbel-flens(34CrNiMo6-materiaal)
Inductie-gehard loopvlak(55-60 HRC tot 8 mm diepte)
Sferische rollagers(FAG/SKF/INA) met labyrintafdichtingen
Hydraulische krikpuntenvoor het vervangen van wielen
Verbinding met liggers: Bouten met hoge-wrijving-grip(HV-systeem volgens EN 14399-10)
Baansysteem (Laufbahn)
Sporen: EN 14811-1A75-A120 kraanrails metEN 13674-1profielen
Bevestiging: Veer-belaste railklemmen(GANTREX, RÜBIG) waardoor thermische uitzetting mogelijk is
Uitlijning: Laser-genivelleerd naar±1 mm over 20 m, ±2 mm totale spanwijdte
 |
 |
2. TROLLEYSYSTEEM (FAHRWERK)
Trolleyframe
Ontwerp: Gelaste stalen constructiemet geïntegreerde versnellingsbak-/motorsteunen
Wielopstelling: Configuratie met 8 wielen(4 aangedreven, 4 vrijloop) voor lastverdeling
Wielen: Kast-verhard(60-62 HRC) metgekroond loopvlakvoor spooruitlijning
Trolley-aandrijfsysteem
| Onderdeel | Europese specificatie |
|---|---|
| Motor | IEC-frame(bijvoorbeeld 160M) metIE4 premium-efficiëntie, remmotor optioneel |
| Versnellingsbak | Spiraalvormige-afschuiningseenheden(SEW, Nord, Flender) metGroter dan of gelijk aan 1,25 servicefactor |
| Koppeling | Elastisch pin/bus-type(R+W, KTR) met faal-veilig ontwerp |
| Rem | Veer-aangebracht, elektrisch ontgrendeldschijfrem (SBG, Mayr) |
 |
 |
3. HIJSSYSTEEM (HEBEWERK)
Hoofdtakeleenheid
Drummontage:
Bewerkte stalen trommelmetondersneden groevenvoor touwgeleiding
Touw vasthoudsysteem(EN 13135-compatibel)
Geïntegreerde touwgeleidermet nabijheidssensor
Versnelling: 3-traps planetaire/spiraalvormige versnellingsbakmetGroter dan of gelijk aan 1,4 servicefactor
Motor: Dubbele-snelheid of VFD-gestuurdmetKlasse F-isolatie(155 graden)
Remmen: Dubbele onafhankelijke systemen:
Motorrem: Schijfrem op hoge-snelheidsas
Veiligheidsrem: Mechanische lastrem op de uitgang van de versnellingsbak

Touwsysteem
Draadkabels: 19x7 of 35x7 IWRC-rotatie-bestendig(Casar, Pfeifer, Kiswire)
Schoven: Gesmeed staal met geharde groeven(55-60 HRC)
Beëindigingen: Wig-aansluitingenmet lastbewakingspinnen
Hulpstukken voor ladingbehandeling
Haak blok: Gesmeed stalen haken(Klasse T of V volgens EN 1677-1)
Grijpsysteem(indien aanwezig):
Gemotoriseerde grijpersmetInterne motoren met IP67-classificatie
Touw-bediende grijpersmet apart sluitmechanisme
Laad cellengeïntegreerd in spreidbalk

4. ELEKTRISCHE EN BESTURINGSSYSTEMEN
Voedingssysteem
Dirigent systeem: Geïsoleerde geleiderails(DUCT-O-BAR, ALU-TRAK) met:
Zelfreinigende collectoren.-
Fase-indicatiemarkeringen
Uitzettingsvoegenelke 40-60 meter
Kabelbeheer: Energieketens(igus, Kabelschlepp) voor trolleybewegingen
Veiligheids- en bewakingscomponenten
| Apparaat | Standaard | Functie |
|---|---|---|
| Laadbegrenzer | EN 13155 | 2-kanaalsysteem met kruiscontrole |
| Eindschakelaars | EN 60947-5-1 | Magnetisch nabijheidstype met handmatige reset |
| Encodersystemen | EN 61508 | Absoluut meervoudige-draai voor hijsen, incrementeel voor rijden |
| Anti-botsing | EN 12999 | Laser/LiDAR-gebaseerd met waarschuwings-/stopzones |
| Anemometer | EN 61400-12-1 | Cup/vaan-type met 4-20mA-uitgang |
Elektrische kasten
Bouw: Gepoeder-gecoat staal(RAL 7035) metIP54/IP55-classificatie
Interne lay-out: Vorm 3b/4-segregatie(EN 61439-1/2)
Componenten:
Hoofdstroomonderbrekermet RCD-beveiliging
Lijnfiltervoor EMC-conformiteit
24 V DC-UPSvoor veiligheidscircuits
PLC met SD-kaartvoor datalogging

5. GRAB BUCKET SYSTEEM (GESPECIALISEERD)
Gemotoriseerde grijpercomponenten
Hoofd Vergadering:
Motorreductor: Remmotor(SEW/Bauer) metIP67-bescherming
Versnellingsbak: Planetair verloopstukmet een verhouding van 150-300:1
Koppelbegrenzer: Mechanische slipkoppeling om overbelasting te voorkomen
Kaakmechanisme:
Kaken: Hardox 500slijtplaten meevervangbare tanden
Scharnieren: Gebuste pinnenmet automatische smering
Zeehonden: Radiale afdichtingen met meerdere-lippenvet vast te houden
Elektrisch systeem:
Montage sleepring: Vezelborsteltechnologievoor krachtoverdracht
Temperatuur sensoren: In motor en versnellingsbak
Positiesensoren: Voor de openingshoek van de bek
Touw-Bediende grijpercomponenten
Sluitmechanisme: Differentieel katrolsysteemvoor mechanisch voordeel
Touwgeleiders: Zelf-uitlijnende schijvenom touwen te voorkomen
Gewichtsoptimalisatie: Contragewichtenvoor lege grijpstabiliteit

6. HULP- EN SPECIALE COMPONENTEN
Smeersysteem
Gecentraliseerde automatische smering(Lincoln/Trafo) voor:
Wiellagers
Open tandwielnetten
Lagers van kabelschijf
Progressieve verdeelkleppenvoor nauwkeurige olieverdeling
Monitoring en diagnostiek
Trillingssensoren: Op alle belangrijke lagers (SKF/ifm)
Temperatuur sensoren: Motoren, versnellingsbakken, remmen
Sensoren voor de olieconditie: In versnellingsbakken
Draag sensoren: Op remvoeringen
Gegevensgateway: MQTT/OPC-UAinterface naar fabrieksnetwerk
Speciale omgevingscomponenten
| Omgeving | Speciale componenten |
|---|---|
| Koud (-40 graden) | Staal met lage- temperatuur, verwarmde lagers, arctisch vet |
| Bijtend | AISI 316 roestvrijbevestigingsmiddelen, zink-aluminiumcoating |
| Explosief | ATEX-gecertificeerdmotoren, remmen, sensoren |
| Schone kamer | Roestvrij staal, gladde oppervlakken, positieve druk |

7. MATERIALEN & AFWERKINGEN
Oppervlaktebeschermingssysteem
Voorbereiding: Sa 2,5 explosietot 50-75μm profiel
Aanzuigen: Zink-rijke epoxy(80μm droge laagdikte)
Tussenliggend: Glimachtige ijzeroxide-epoxy(125μm DFT)
Toplaag: Polyurethaan(50μm DFT) in RAL-kleuren
Kritieke materiaalspecificaties
Structureel staal: EN 10025-2 S355J2 (met CE-markering en 3.1 certificaat)
Bevestigingsmiddelen: EN 15048-1/2 HV-systeembouten, A4-80 roestvrij voor corrosieve gebieden
Elektrisch: Geharmoniseerde kabels(H07RN-F) met optie voor rookarm, nul-halogeen
Lagers: ISO 281 L10 levensduurberekening Groter dan of gelijk aan 100.000 uur
8. KWALITEITSDOCUMENTATIE PER COMPONENT
Elk belangrijk onderdeel omvat:
Materiaalcertificaten(3.1 of 3.2 volgens EN 10204)
Kwalificaties van lasprocedures(WPQR)
Niet-destructieve testrapporten
Dimensionale inspectierapporten
Fabrieksacceptatietestprotocollen
CE-verklaring van oprichting

Schetsen

Belangrijkste technische

Voordelen
1. Superioriteit in techniek en prestaties
| Voordeel | Technische implementatie | Invloed |
|---|---|---|
| Precisietechniek | FEA-geoptimaliseerde kokerliggers (doorbuiging L/1000), laser-uitgelijnde componenten (tolerantie ±1 mm) | Uiterst-soepele werking, minimale trillingen, langere levensduur van de componenten |
| Voorspelbare prestaties | Statistische procescontrole, componentmatching, systeemintegratie | Consistente werking binnen de specificaties gedurende de gehele levenscyclus |
| Geavanceerde bewegingsbediening | VFD's bij alle bewegingen met CANbus-synchronisatie, anti-slingeralgoritmen | Nauwkeurige positionering (±2 mm), schokvrije lastbehandeling- |
| Superieure levensduur | Eersteklas materialen (S355J2+N), corrosiebescherming (C5-M), precisielagers | Ontwerplevensduur van 30-40+ jaar met meer dan 90% uptime |
2. Uitmuntende veiligheid en betrouwbaarheid
Meer-laagse veiligheidssystemen:
• Primair: Lastbegrenzers (2-kanaals), eindschakelaars (magnetisch)
• Secundair: Detectie van te lage snelheid, noodstop (Categorie 0/1)
• Tertiair: Structurele overbelastingsbeveiliging, anti-botsingssystemen
Mislukt-Veilig ontwerp: dubbele onafhankelijke remmen, redundante PLC's, veiligheids-geclassificeerde componenten (SIL2/PLd)
Voorspellend onderhoud: Geïntegreerde sensoren (trillingen, temperatuur, slijtage) met cloudanalyse
Gedocumenteerde betrouwbaarheid: MTBF >5.000 uur, 99,5%+ beschikbaarheid bij continu gebruik
3. Operationele efficiëntie
| Efficiëntie gebied | Europese technologie | Resultaat |
|---|---|---|
| Energie-efficiëntie | Regeneratieve VFD's (feed 20-30% terug naar het net), IE4-motoren, LED-verlichting | 40-60% lagere energiekosten vergeleken met conventionele kranen |
| Onderhoudsefficiëntie | Gecentraliseerde smering, snel-onderdelen vervangen, diagnosepoorten | 50% minder onderhoudstijd, 70% minder ongeplande stops |
| Ruimteoptimalisatie | Compact ontwerp, hoge haakbenadering, minimale doorbuiging | Maximaal bruikbaar vloer-/hoogteoppervlak |
| Snelheid en productiviteit | Geoptimaliseerde versnellingsprofielen, gelijktijdige bewegingen | 15-25% snellere cyclustijden |
4. Economische voordelen
Hogere restwaarde: 60-70% na 10 jaar versus. 20-30% voor standaardkranen
Verzekeringsvoordelen: 20-40% lagere premies door gecertificeerde veiligheidssystemen
Naleving van regelgeving: Geen risico's op het gebied van niet-compliance op de Europese markten
5. Technologisch leiderschap
Digitale Integratie: OPC UA, MQTT-interfaces voor Industrie 4.0-integratie
Slimme functies:
• Digitale tweeling: Virtueel model voor simulatie en optimalisatie
• Voorspellende analyses: AI-gestuurde foutvoorspelling
• Diagnose op afstand: Beveiligde toegang van de fabrikant voor probleemoplossing
Toekomst-proofing: Modulair ontwerp dat technologische upgrades mogelijk maakt
Sollicitatie:
1. Auto-industrie en geavanceerde productie
Assemblagelijnen voor auto's
Vereisten: Hoge precisie (±2 mm), schone werking, 24/7 betrouwbaarheid
Europese voordelen: Trillings-gedempte trolleys, absolute encoders, varianten voor witte ruimtes
Specifieke toepassingen:
• Carrosserie-in-wit rijgedrag: Uiterst-precieze positionering voor lasstations
• Productie van batterijen: Cleanroomkranen voor het hanteren van lithium-ioncellen
• Verfwinkels: Explosie-beveiligde kranen met speciale afwerkingen
Luchtvaartproductie
Toepassingen: Vleugelmontage, rompverbinding, motorbediening
Kritieke behoeften: Micro-positionering (±0,5 mm), anti-slingering, bediening met variabele geometrie
Europese oplossingen:
• Actieve lastcontrole: Contramassasystemen voor delicate componenten
• 6-assige positionering: Gecombineerde brug/trolley/takel/rotatie/kantelbediening
• Hantering van koolstofvezel: Statische-dissipatieve systemen
2. Energie en zware industrie
Energieopwekking
| Planttype | Sollicitatie | Europese kenmerken |
|---|---|---|
| Nucleair | Behandeling van brandstofstaven, onderhoud | SIL3-veiligheidssystemen, seismische kwalificatie, straling-bestendige materialen |
| Thermisch | Behandeling van kolen/biomassa | Grijpers voor zwaar-gebruik (FEM 8 m), stofdicht-, automatisch mengen |
| Hydro | Onderhoud van turbines | Hoge-capaciteit (500T+), nauwkeurig neerlaten, bediening op afstand |
Staal en metalen
Schrootwerven: 24/7 werking met 50T+ magneet of grijperbediening
Aluminium smelterijen: Behandeling van hete metalen (tot 400 graden) met hitteafscherming
Speciale kenmerken:
• Vonkbestendig-componenten voor explosieve atmosferen
• Hoge-cyclusontwerpenvoor continugiettoepassingen
• Geautomatiseerd voorraadbeheermet RFID-tracking
3. Logistiek & Infrastructuur
Havens en intermodale terminals
Containerafhandeling: Spreaderkranen met automatische twistlock-systemen
Bulkterminals: Grijperkranen met geautomatiseerd voorraadbeheer
Europese voordelen:
• Wind-bestendig ontwerp: EN 13001-2-conformiteit voor windsnelheden van 150 km/u
• Bescherming tegen corrosie door zout water: C5-M coating, roestvrijstalen componenten
• Bediening op afstand: Operatorcentra met VR-integratie
Spoor en transport
Locomotief Onderhoud: Onder-brugkranen voor het hanteren van motoren
Tunnelbouw: Segmentverwerking met millimeterprecisie
Brugconstructie: Lancering van portalen met gesynchroniseerde besturing van meerdere-kranen
4. Procesindustrieën
Chemisch en farmaceutisch
Cleanroom-toepassingen: Roestvrijstalen (AISI 316L) constructie, IP65 afdichting
Gevaarlijke gebieden: ATEX-gecertificeerde complete pakketten (Zone 1/21)
Precisie-eigenschappen:
• Trillingsisolatie: Lucht-veerliften voor gevoelige processen
• Besmettingscontrole: Gladde oppervlakken, overdrukbehuizingen
• Gewicht batchen: Geïntegreerde loadcellen met een nauwkeurigheid van 0,1%
Eten en drinken
Hygiënisch ontwerp: USDA/FDA-conforme materialen, eenvoudig-schone oppervlakken
Automatisering: Volledig geautomatiseerde pallet-/kofferhandling met visionsystemen
Temperatuurzones: Vriezertoepassingen (-40 graden) met koudebestendige componenten
5. Gespecialiseerde toepassingen
Onderzoek en high{0}}technologie
Deeltjesversnellers: Niet-magnetische kranen (aluminium constructie)
Halfgeleiderfabrieken: Trillingsklasse VC-D/E, ESD-bescherming
Observatoria: Ultra-vloeiende beweging voor telescooponderdelen
Reactie op rampen en gespecialiseerde afhandeling
Nucleaire ontmanteling: Op afstand-bediende kranen met camerasystemen
Kunst- en museumafhandeling: Micro-snelheidsregeling (0,1 m/min), klimaatregeling
Scheepsbouw: Portaalkranen met een capaciteit van meer dan 1000T voor blokmontage
Kraanproductie procedure
Fase 1: Ontwerp en engineering
Dit is de fundamentele fase voordat enig fysiek werk begint.
Analyse van klantvereisten:Ingenieurs beoordelen de specifieke vereisten: capaciteit (bijvoorbeeld 32/5 ton), overspanning, hefhoogte, bedrijfsklasse (bijvoorbeeld A5, A6) en eventuele speciale behoeften (bijvoorbeeld explosie-veilige omgeving-hoge temperaturen).
Structureel ontwerp:Met behulp van CAD-software (Computer{0}}Aided Design) ontwerpen ingenieurs de hoofdliggers, eindwagens en het frame van de trolley. Eindige Elementen Analyse (FEA) wordt vaak gebruikt om spanning, doorbuiging en dynamische belastingen te simuleren om het ontwerp te optimaliseren op sterkte en gewicht.
Mechanisch en elektrisch ontwerp:Dit omvat het selecteren en ontwerpen van de aandrijfsystemen (motoren, versnellingsbakken, wielen), het hijsmechanisme en het complete elektrische besturingssysteem met panelen, frequentieregelaars (VFD's) en veiligheidsvoorzieningen.
Maken van stuklijsten (BOM):Er wordt een gedetailleerde lijst gegenereerd van alle grondstoffen (staalplaten, profielen) en aangekochte componenten (takel, motoren, remmen, staalkabel, wielen).
Fase 2: Inkoop van grondstoffen en componenten
Stalen platen en profielen:Stalen platen van hoge-kwaliteit (doorgaans Q235B of Q345B volgens Chinese normen, gelijkwaardig aan S235JR/S355JR) worden in de vereiste afmetingen en diktes aangeschaft.
Gekochte componenten:Essentiële componenten zijn afkomstig van gerenommeerde leveranciers. Deze omvatten:
Takeleenheid (kan in-huis worden vervaardigd of worden gekocht)
Elektromotoren voor brug- en trolleyvervoer
Reductie versnellingsbakken
Wielen en assen
Remmen
Elektrische componenten (controllers, schakelaars, eindschakelaars, VFD's, bekabeling)
Lagers
Fase 3: Belangrijkste staalproductie en -bewerking
Dit is de kern van het productieproces.
1. Fabricage van hoofdliggers:
Snijden:Stalen platen worden met behulp van CNC-plasma- of vlamsnijmachines in de gewenste maat en vorm gesneden voor hoge precisie.
Voorbereiding lijf/flens:De verticale lijfplaten en horizontale boven-/onderflensplaten zijn voorbereid. Voor grote overspanningen zijn de liggers vaak ontworpen als een taps toelopend 'I-balk'-profiel (breder in het midden) om de verhouding tussen sterkte- en-gewicht te optimaliseren.
Montage en lassen:De liggers worden op grote mallen gemonteerd om rechtheid en correcte welving te garanderen (een vooraf-ingestelde opwaartse buiging om doorbuiging onder belasting tegen te gaan). Dit is een cruciale stap. Ondergedompeld booglassen (SAW) wordt vaak gebruikt vanwege de diepe penetratie en de hoge- kwaliteit, consistente lassen op lange naden.
Stress verlichten:Na het lassen ondergaan de hoofdliggers vaak een spanningsverlichtende warmtebehandeling in een grote oven. Dit proces verwijdert interne spanningen die tijdens het lassen ontstaan, waardoor toekomstige vervorming wordt voorkomen en de maatvastheid wordt gegarandeerd.
Bewerking:De pasvlakken voor de eindwagens en trolleyrails worden bewerkt met een schaaf- of freesmachine om een perfect vlak en vlak oppervlak te garanderen.
2. Fabricage van eindwagen (eindvrachtwagen):
De eindwagens zijn vervaardigd uit stalen profielen en platen.
Ze herbergen de wielen, aandrijfmotoren en versnellingsbakken voor de beweging van de brug.
De wielbases zijn geboord en machinaal bewerkt met nauwkeurige toleranties om een goede uitlijning te garanderen en ervoor te zorgen dat alle wielen contact maken met de baanrails.
Fase 4: Mechanische montage
1. Brugmontage:
De twee hoofdliggers zijn evenwijdig aan elkaar geplaatst en verbonden met de eindwagens met behulp van -sterke bouten of door lassen, waardoor de volledige brugconstructie wordt gevormd.
Detrolleyrailszijn nauwkeurig uitgelijnd en vastgeschroefd op de bovenkant van de hoofdliggers.
2. Montage van het trolleyframe:
Het frame van de trolley wordt gemonteerd en de wielen, aandrijvingen en de hoofdhijseenheid (inclusief de staalkabeltrommel, motor, versnellingsbak en haakblok) worden erop gemonteerd.
3. Installatie aandrijfsysteem:
De rijaandrijvingen (motor, versnellingsbak, koppeling) worden op de eindwagens (voor brugbeweging) en op het wagenframe (voor wagenbeweging) geïnstalleerd.
Alle mechanische componenten zijn uitgelijnd om vastlopen en voortijdige slijtage te voorkomen.
Fase 5: Installatie van het elektrische systeem
Kabelhaspelsysteem:Het hoofdvoedingssysteem voor de kraan (bijvoorbeeld stroomrails of festoensystemen) wordt langs de brugligger geïnstalleerd.
Installatie van het bedieningspaneel:Het hoofdbedieningspaneel, VFD's en andere elektrische componenten zijn gemonteerd in een beschermde behuizing, meestal op de brugligger.
Bedrading:Alle motoren, remmen, eindschakelaars en veiligheidsvoorzieningen zijn bedraad volgens het elektrische schema.
Bedieningsstation:Het hangende bedieningsstation (aan de kraan gehangen) of een draadloos afstandsbedieningssysteem wordt aangesloten en getest.
Fase 6: Oppervlaktebehandeling en schilderen
Oppervlaktevoorbereiding:De gehele kraanconstructie wordt gestraald-om walshuid, roest en lasslakken te verwijderen, waardoor een schoon, ruw oppervlak ontstaat voor optimale verfhechting.
Primen:Direct na het stralen wordt een roestremmende primer- aangebracht om oxidatie te voorkomen.
Schilderen:Er worden meerdere lagen hoogwaardige industriële emailverf- aangebracht. De kleur is vaak volgens klantspecificatie of standaard fabriekspraktijk (bijvoorbeeld internationaal oranje/geel voor zichtbaarheid). Het verfproces beschermt de kraan tegen corrosie in industriële omgevingen.
Fase 7: Fabrieksacceptatietesten (FAT)
Voordat de volledig geassembleerde kraan wordt gedemonteerd voor verzending, wordt hij aan strenge tests onderworpen.
Visuele inspectie:Controle van afmetingen, laskwaliteit en montage.
Geen-Laadtest:Laat de kraan, het loopkat en de takel in alle richtingen draaien om de soepele werking, de juiste snelheid en functionaliteit van alle bedieningselementen en eindschakelaars te verifiëren.
Statische belastingstest:De takel wordt met een proeflast gehesen25% groter dan de nominale capaciteit(volgens FEM/ISO-normen). De last wordt 10-15 minuten vastgehouden om te controleren op structurele vervorming, lasintegriteit en remhoudvermogen.
Dynamische belastingstest:De kraan wordt bediend met een proeflast10% groter dan de nominale capaciteit. Alle bewegingen worden getest om prestaties onder dynamische belasting te garanderen.
Elektrische veiligheidstests:Isolatieweerstand, continuïteit van de aarding en goede werking van alle noodstoppen en veiligheidscircuits worden gecontroleerd.
Fase 8: demontage, verpakking en verzending
Na het passeren van FAT wordt de kraan zorgvuldig gedemonteerd in verplaatsbare delen (hoofdliggers, eindwagens, loopkat, elektrische panelen).
Alle componenten zijn professioneel verpakt en beschermd tegen transportschade.
Ze worden naar de locatie van de klant verzonden, waar ze door technische ploegen opnieuw in elkaar worden gezet en geïnstalleerd.

Werkplaatsweergave:
Het bedrijf heeft een intelligent platform voor apparatuurbeheer geïnstalleerd en 310 sets (sets) handling- en lasrobots geïnstalleerd. Na voltooiing van het plan zullen er meer dan 500 sets (sets) zijn en zal het netwerkpercentage van de apparatuur 95% bereiken. . 32 Er zijn laslijnen in gebruik genomen, er zijn er 50 gepland om te worden geïnstalleerd en het automatiseringspercentage van de gehele productlijn heeft 85% bereikt.


Populaire tags: Europese dubbelligger brugkraan, China Europese dubbelligger brugkraan fabrikanten, leveranciers, fabriek
Misschien vind je dit ook leuk


Aanvraag sturen