


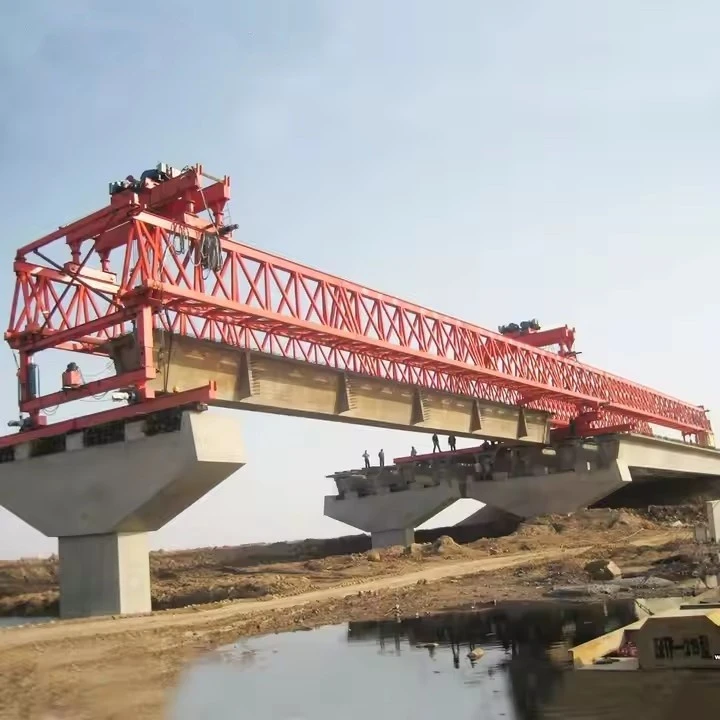
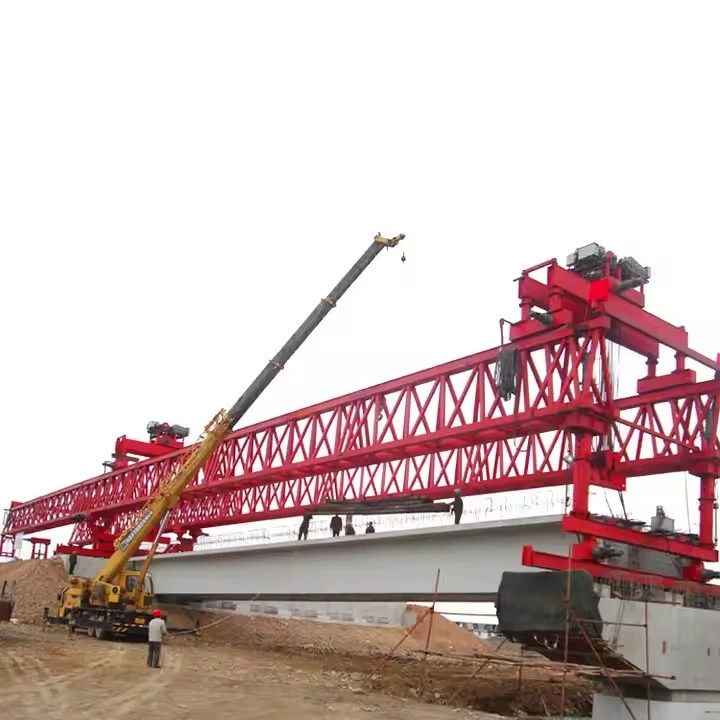
160 ton brugbouwmachine voor de bouw
Samenvattend: een160 ton brugbouwmachineis niet zomaar een kraan; het is eengeavanceerd, op zichzelf staand- bouwsysteemDat heeft een revolutie teweeggebracht in de manier waarop we grote bruggen bouwen, waardoor het proces sneller, veiliger en preciezer wordt.

Hoe het werkt: het stap-voor-proces
Het proces, bekend als deIncrementele lanceringofSegmentale lanceringmethode, is cyclisch:
Montage:De BEM wordt gemonteerd aan het startaanleg van de brug, vaak met behulp van een grote mobiele kraan.
Segmentlevering:Een geprefabriceerd betonnen of stalen brugsegment (bijvoorbeeld een kokerligger van 30-meter en een gewicht van 160 ton) wordt op een meerassige aanhanger naar het startgebied vervoerd.
Heffen:De lieren van de BEM laten hun haken/spreidingsbalk zakken, die met het segment zijn verbonden. De lieren tillen vervolgens het segment uit de transportwagen.
Vervoer:Het hele portaal, dat nu het segment draagt, beweegt naar voren langs het reeds voltooide brugdek totdat het segment zich direct boven de beoogde plaatsingspositie bevindt.
Nauwkeurige plaatsing:De lieren laten het segment voorzichtig zakken. Hydraulische vijzels op de steunpoten maken micro-aanpassingen om een perfecte uitlijning met het vorige segment te garanderen. Landmeters verifiëren de positie tot op de millimeter nauwkeurig.
Na-spannen:Zodra het segment is geplaatst, rijgen en spannen de werknemers hoge{0}} stalen pezen door kanalen in de segmenten om ze aan elkaar te vergrendelen, waardoor een doorlopend brugdek ontstaat.
Vooruit lanceren:Nadat het segment is vastgezet, wordt de BEM losgemaakt, tilt de poten op en beweegt zichzelf naar voren naar het einde van het nieuw gebouwde gedeelte om zich voor te bereiden op de volgende cyclus.
Herhaling:Deze cyclus herhaalt zich voor elk segment totdat de brugoverspanning voltooid is.
Specificatie
Algemene specificatie: 160 ton brugbouwmachine (BEM)
1.0 Primaire functie
Voor het hijsen, transporteren en nauwkeurig plaatsen van voor-gegoten betonsegmenten (liggers, kokerbalken, U-balken, T-balken) of liggers met volledige- overspanning met een gewicht tot 160 ton voor de constructie van viaducten, bruggen en viaducten.
2.0 Belangrijke ontwerpnormen en -codes
ISO 4301-1:2016 (Kranen - Classificatie)
ISO 8686-1:2012 (Kranen - Ontwerpprincipes voor lasten en lastcombinaties)
FEM 1.001 (Regels voor het ontwerp van hijswerktuigen)
EN 1993 (Eurocode 3: Ontwerp van staalconstructies)
Lokale en nationale veiligheidsvoorschriften voor kranen en constructies.

Afbeeldingen en componenten
Een brugbouwmachine (BEM) van 160- ton is een cruciaal apparaat dat wordt gebruikt voor de snelle en nauwkeurige installatie van geprefabriceerde betonnen of stalen liggerbruggen, vooral bij grootschalige infrastructuurprojecten zoals viaducten, snelwegen en spoorwegen.
Hier volgt een gedetailleerd overzicht van de belangrijkste componenten, gecategoriseerd op basis van hun functionele systemen.
1. Belangrijkste structureel raamwerk
Dit is het primaire last-dragende skelet van de machine.
Hoofdligger / Truss:De lange, horizontale balk die de gehele lengte tussen pijlers overspant. Het vormt het platform voor alle andere componenten en moet een enorme sterkte en stijfheid hebben om de last van 160 ton te kunnen dragen zonder overmatige doorbuiging. Vaak is het een kokerligger of tralieliggeruitvoering.
Voorste steun (neus):Het uitkragende gedeelte aan de voorzijde van de hoofdligger. Het zorgt voor stabiliteit tijdens het lanceringsproces terwijl de machine naar de volgende overspanning beweegt.
Achterste steunpoten:De stijve poten aan de achterkant van de machine die deze verankeren aan het eerder gebouwde dek. Zij dragen de last over tijdens het hijsen.
Voorste steunpoten (lanceringsportaal):Dit zijn beweegbare poten aan de voorzijde die, zodra de machine naar voren is gelanceerd, op de volgende pier zakken. Ze zijn uitgerust met hydraulische vijzels voor fijnafstelling en lastoverdracht.
2. Hijs- en hefsysteem
Het kernsysteem dat verantwoordelijk is voor het daadwerkelijk oppakken en plaatsen van de liggers.
Hoofdtakellieren:Elektrisch of hydraulisch aangedreven lieren met hoge- capaciteit, nauwkeurige snelheidsregeling en remsystemen. Voor een machine van 160 ton zijn dit doorgaans twee lieren van elk 80+ ton, die samen werken.
Staalkabels en schijven:Hoog-sterke staalkabels die vanaf de lieren via een systeem van katrollen (schijven) naar de hefwagen lopen. Ze zijn ontworpen voor zware- gebruikscycli en kritische veiligheid.
Hefwagentje:De bewegende wagen die langs rails aan de onderkant van de hoofdligger loopt. Hierin bevinden zich de schijven en het aansluitpunt voor de spreidbalk. Het wordt aangedreven door een apart gemotoriseerd systeem om de ligger dwars te positioneren.
Spreidbalk / hefbalk:Een ondergeschikte ligger die op meerdere punten met de ligger is verbonden. Het doel ervan is om de enorme belasting gelijkmatig over de geprefabriceerde ligger te verdelen, waardoor schade door geconcentreerde spanningen wordt voorkomen. Vaak is deze verstelbaar voor verschillende liggerbreedtes.
3. Lanceer- en voortstuwingssysteem
Met dit systeem kan de gehele machine van meerdere{0}}honderd- ton vooruitgaan naar de volgende overspanning zodra de huidige is geplaatst.
Voortstuwingslieren / hydraulische cilinders:Het primaire mechanisme voor het verplaatsen van de machine. Sommigen gebruiken lieren die de machine langs verankerde kabels trekken, terwijl anderen een ‘loopmechanisme’ gebruiken met gesynchroniseerde hydraulische cilinders die het bestaande dek afduwen.
Lanceerschoenen / skids:Glijvlakken met lage-wrijving, bevestigd aan de steunpoten, waardoor de hoofdligger naar voren kan schuiven ten opzichte van de pijlers tijdens de lanceringsreeks.
Begeleidingssysteem:Rails of geleidingen die ervoor zorgen dat de machine tijdens het lanceren in een rechte lijn beweegt, waardoor verkeerde uitlijning wordt voorkomen.
4. Ondersteunings- en stabilisatiesysteem
Zorgt ervoor dat de machine tijdens alle werkzaamheden perfect stabiel en waterpas blijft, wat van cruciaal belang is voor de veiligheid en precisie.
Hydraulische opvijzelsystemen:Gelegen aan de bovenkant van elke steunpoot. Met deze vijzels zijn micro-hoogteaanpassingen mogelijk om de hoofdligger perfect waterpas te stellen en eventuele onregelmatigheden in de hoogte van de pier of het dek te compenseren.
Jackingbases / zoolplaten:Grote, robuuste platen die tussen de hydraulische vijzels en het pier/dekoppervlak zitten. Ze verdelen de enorme puntlast over een groter oppervlak om betonverbrijzeling te voorkomen.
Horizontale stabilisatoren:Zijdelingse steunen of verstevigingen die voorkomen dat de machine zijwaarts gaat zwaaien als gevolg van wind of onbedoelde zijdelingse belastingen.
5. Controle- en voedingssysteem
Het "brein en hart" van de operatie.
Bestuurderscabine:Een klimaat-cabine met panoramisch zicht, meestal zo geplaatst dat u optimaal zicht heeft op de hijswerkzaamheden. Het bevat alle besturingsinterfaces.
Gecentraliseerd controlesysteem:Een geavanceerd PLC (Programmable Logic Controller) of computer{0}}gebaseerd systeem dat alle bewegingen (hijsen, reizen van de trolley, het lanceren van machines) integreert en synchroniseert. Het omvat vaak overbelastingsbeveiliging en veiligheidsvergrendelingen.
Vermogenseenheid:Een grote dieselgeneratorset of een elektrische stroomaansluiting (indien op een aangedreven locatie) die de nodige energie levert voor alle lieren, hydrauliek en bedieningselementen.
Anemometer en veiligheidssensoren:Essentiële instrumenten die de windsnelheid meten (werkzaamheden blokkeren als deze te hoog is), het gewicht van de last en de kanteling van de ligger, zodat de werkzaamheden binnen veilige parameters blijven.
6. Hulpcomponenten
Werkplatforms en toegangspaden:Veilige toegangswegen voor onderhoud en inspectie over de gehele lengte van de hoofdligger.
Verlichtingssystemen:Voor werken tijdens nachtdiensten of bij weinig licht-.
Veiligheidssystemen:Noodstopknoppen, brandblussers, waarschuwingsalarmen en valbeveiligingssystemen.
Hoe de componenten samenwerken in een typische cyclus:
Positionering:De machine is verankerd over twee pijlers, met de voorpoten ingetrokken.
Heffen:De trolley komt in positie boven het bestelvoertuig. De hoofdtakels laten de spreidbalk zakken, die is verbonden met de nieuwe 160 ton zware ligger. De lieren tillen het vervolgens uit de transporter.
Plaatsing:De trolley beweegt langs de hoofdligger om de nieuwe ligger precies boven de beoogde locatie te positioneren. Vervolgens wordt het langzaam op zijn plaats op de lagerkussens neergelaten.
Lancering (voortstuwing):Zodra de overspanning voltooid is, is de machine gereed voor verplaatsing. De voorste steunpoten strekken zich uit tot aan de volgende pier. De achterpoten worden ingetrokken en het voortstuwingssysteem (lieren of hydraulische cilinders) duwt de gehele hoofdliggerconstructie naar voren totdat deze over de volgende overspanning is gecentreerd.
Verankering:De achterpoten worden neergelaten en verankerd aan het nieuw gebouwde dek, en de machine wordt waterpas gezet en klaargemaakt voor de volgende hijs.
Dit cyclische proces maakt de snelle montage van een lange brug, spanwijdte voor spanwijdte, mogelijk met minimale arbeid en hoge precisie.

Schetsen


Voordelen
1. Ongeëvenaarde efficiëntie en snelheid
Snelle bouwcyclus:Deze machines zijn ontworpen voor repetitieve taken. Ze kunnen binnen enkele uren een prefab segment of ligger van 160- ton plaatsen, waardoor de tijd die nodig is om een brugdek te voltooien drastisch wordt verkort in vergelijking met traditionele methoden zoals het bouwen van bekistingen of het gebruik van grote mobiele kranen.
Continue workflow:De machine creëert een voorspelbare en continue workflow. Terwijl het ene segment wordt geplaatst, kunnen de volgende segmenten worden voorbereid en naar de locatie worden getransporteerd, en kan het personeel achter de machine werken aan dekafwerking (bijvoorbeeld lassen, voegen, borstwering plaatsen).
Minimale stilstand:De machine beweegt zich voort op het reeds-gebouwde brugdek en bereidt zich met minimale demontage- en opbouwtijd voor op de volgende plaatsing.
2. Verbeterde veiligheid
Verminderde risico's op-site:Het minimaliseert aanzienlijk de noodzaak voor werknemers om gevaarlijke taken uit te voeren op grote hoogte of over moeilijk terrein (bijvoorbeeld diepe valleien, rivieren, drukke wegen). De meeste activiteiten worden beheerd vanaf een beveiligd platform.
Stabiliteit en controle:In tegenstelling tot kranen die kunnen worden beïnvloed door wind en een uitgebreide stempelopstelling vereisen, zijn deze machines verankerd aan de stabiele, bestaande brugconstructie. Dit zorgt voor een veel gecontroleerder en veiliger omgeving voor het heffen en nauwkeurig positioneren van zware lasten.
Eliminatie van uitgebreid vals werk:Het bouwen van traditionele tijdelijke steunconstructies (valwerk) onder de brug is een van de gevaarlijkste activiteiten in de bouw. De lanceerligger elimineert deze noodzaak volledig en beschermt werknemers tegen mogelijke instortingen.
3. Superieure precisie en kwaliteit
Millimeternauwkeurigheid:Deze machines zijn uitgerust met geavanceerde hydraulische en elektronische besturingssystemen die een uiterst nauwkeurige plaatsing van liggers of segmenten mogelijk maken. Deze nauwkeurigheid is van cruciaal belang voor het garanderen van de uiteindelijke uitlijning en helling van de brug, vooral voor hogesnelheidslijnen waar de toleranties minuscuul zijn.
Consistente resultaten:De geautomatiseerde en repetitieve aard van het proces zorgt ervoor dat elk segment met dezelfde hoge mate van precisie wordt geplaatst, wat leidt tot een eindproduct van consistent hoge-kwaliteit.
4. Economische voordelen
Kosten-Effectiviteit voor grote spanwijdten:Voor projecten waarbij lange viaducten betrokken zijn (doorgaans meer dan 1-2 km), wordt de hoge initiële investering in de machine snel gecompenseerd door besparingen in arbeid, tijd en materialen (zoals hout en staal voor bekistingswerk).
Lagere arbeidskosten:Het proces is sterk gemechaniseerd en vereist een kleinere, gespecialiseerde ploeg vergeleken met arbeids-intensieve methoden zoals het maken van namaakwerk.
Lagere huurkosten:Hoewel de machine zelf duur is, kan deze voordeliger zijn dan het huren van meerdere kranen met ultra-hoge- capaciteit voor de gehele duur van een lang project.
5. Milieu- en sociale impact
Minimale grondverstoring:Omdat het van boven naar beneden werkt en geen uitgebreid grondwerk-op de grond vereist, heeft de machine een zeer kleine voetafdruk op de grond eronder. Dit is van cruciaal belang bij het bouwen op ecologisch kwetsbare gebieden, wetlands, bossen of actieve spoorwegen en snelwegen.
Minder verkeershinder:Bij het bouwen over bestaande wegen of spoorwegen kan de machine werken met minimale hinder voor het onderliggende verkeer. Het is niet nodig om rijbanen langdurig- af te sluiten voor het op- en afbouwen van bekistingen.
Minder lawaai en vervuiling:Het proces is over het algemeen stiller en genereert minder stof en afval dan traditionele methoden waarbij grote hoeveelheden beton- ter plaatse worden gestort en er sprake is van bekisting.
6. Vermogen om op uitdagend terrein te werken
Dit is misschien wel de grootste kracht ervan. Een brugbouwmachine van 160 ton is onmisbaar in situaties waarin andere methoden onpraktisch of onmogelijk zijn:
Over diepe kloven of valleien:Het bouwen van vals werk vanaf de onderkant is ongelooflijk moeilijk en gevaarlijk.
Over waterwegen:Vermijdt de noodzaak om kofferdammen te bouwen of in water te werken, wat ecologisch schadelijk en duur is.
Over bestaande infrastructuur:Zorgt ervoor dat de bouw soepel kan verlopen over actieve snelwegen, spoorwegen of stedelijke gebieden zonder deze te verstoren.

Sollicitatie
Primaire toepassingen
De BEM van 160 ton is een hoeksteentechnologie voor dePrefab gebalanceerde cantilever-methodeEnOverspanning-door-Overspanningsconstructiemethoden. De toepassingen zijn zeer gespecialiseerd:
1. Montage van geprefabriceerde betonsegmenten (de kernfunctie):
Dit is de primaire taak van de machine. Bruggen worden opgebouwd uit individuele segmenten (vaak 'I-liggers' of 'U-liggers' voor eenvoudigere overspanningen, of 'kokerliggers' voor complexere overspanningen) die in een fabriek buiten-de locatie worden gegoten.
De BEM rijdt langs de reeds voltooide delen van de brug, pikt de nieuwe segmenten op die door vrachtwagens op de locatie worden afgeleverd en plaatst ze precies op de aangewezen positie.
Werknemers spannen de segmenten vervolgens tijdelijk na- op de bestaande structuur voordat ze het definitieve voegwerk en het permanente na- naspannen uitvoeren.
2. Aanleg van viaducten en verhoogde snelwegen/spoorwegen:
Dit is de meest voorkomende toepassing. Wanneer een nieuwe weg of spoorlijn moet worden aangelegd op moeilijk terrein-zoals valleien, bestaande wegen, rivieren of stedelijke gebieden met beperkte ruimte-is het bouwen van een verhoogd viaduct vaak de beste oplossing.
De BEM maakt constructie mogelijk met minimale verstoring van het verkeer en de omgeving eronder, aangezien het meeste werk boven het hoofd gebeurt.
3. Evenwichtige cantileverconstructie:
Bij deze methode worden segmenten gelijktijdig aan beide zijden van een pijler symmetrisch geplaatst om de belastingen in evenwicht te brengen en overmatige buigmomenten op de pijler te voorkomen.
De BEM van 160 ton is hiervoor uitstekend geschikt, omdat hij rond de pier kan manoeuvreren en de zware segmenten kan verwerken die nodig zijn voor grote overspanningen, die groter kunnen zijn dan 150 meter.
4. Overspanning-door-Overspanningsconstructie:
Bij deze methode wordt de brug per volledige overspanning gebouwd, van de ene pier naar de andere.
De BEM bevindt zich bovenop de pijlers en lanceert zichzelf naar voren na het voltooien van elke overspanning. Dit is een zeer efficiënt, -lijn--proces dat ideaal is voor lange bruggen met constante overspanningen en krommingen.

Productieprocedure
Productieprocedure voor een brugbouwmachine (BEM) van 160 ton
1. Projectdefinitie en ontwerpfase
Analyse van klantvereisten:Ingenieurs werken samen met de klant om nauwkeurige specificaties te definiëren:
Hefvermogen:160 ton (primaire vereiste).
Spanwijdte:Maximale overspanningslengte die de BEM moet bestrijken.
Bruggeometrie:Kromming, helling en dwars-doorsnede van het brugdek.
Balktype:Vooraf-gegoten segmentale kokerliggers, I-liggers, U-liggers, enz.
Aandrijvingssysteem:Type beweging (rollend, glijdend, met of zonder lanceerneus).
Controlesysteem:Automatiseringsniveau (handmatig, half-automatisch, volledige afstandsbediening).
Locatievoorwaarden:Windbelastingen, seismische factoren en toegangsbeperkingen.
Gedetailleerd technisch ontwerp:
Structurele analyse:Eindige-elementenanalyse (FEA) wordt uitgevoerd op de hoofdbalken, steunen en hijswerktuigen om de structurele integriteit onder volledige belasting van 160 ton en dynamische factoren te garanderen.
Mechanisch ontwerp:Ontwerp van alle mechanische componenten: lieren, takels, trolleys, hydraulische systemen, wielen en lagers.
Ontwerp van elektrisch en besturingssysteem:Ontwerp van stroomverdeling, motorbedieningen, sensoren (belasting, uitlijning, wind) en de operatorinterface.
Tekeningen & Documentatie:Het maken van gedetailleerde productietekeningen, stuklijsten (BOM) en montage-instructies.
2. Inkoop en materiaalvoorbereiding
Inkoop van materialen:Inkoop van grondstoffen volgens de stuklijst:
Hoofdbalken:Stalen platen met hoge-sterkte (bijv. ASTM A572 Gr. 50 of gelijkwaardig).
Componenten:Gecertificeerde staalkabels, haken, katrollen, hoogwaardige hydraulische cilinders-kwaliteit, kleppen, slangen, motoren, tandwielen en elektrische componenten van goedgekeurde leveranciers.
Bevestigingsmiddelen:Bouten, moeren en ringen met hoge treksterkte-.
Materiaal testen:Inkomende materialen worden geïnspecteerd voor certificering (Mill Test Certificates - MTC's) en ondergaan tests zoals ultrasoon testen (UT) voor stalen platen om interne gebreken op te sporen.
3. Fabricage- en productiefase
Snijden en profileren:
Stalen platen worden voor precisie op maat gesneden met behulp van CNC-plasma- of zuurstof{0}}brandstofsnijmachines.
Het boren van boutgaten gebeurt met behulp van CNC-boormachines om een perfecte uitlijning te garanderen.
Vormen en buigen:
Platen voor gebogen profielen (bijvoorbeeld op steunpoten of verbindingsstukken) worden gebogen met behulp van plaatwalsmachines of kantbanken.
Lassen en assembleren van sub-componenten:
Hoofdliggers:Platen worden aan elkaar gelast om de doos- of vakwerksecties van de langsliggers te vormen. Dit is een cruciaal proces.
Lasprocedure:Gekwalificeerde lassers volgen een Lasprocedurespecificatie (WPS). Alle kritische lassen worden niet-destructief getest (NDT).Magnetische deeltjestesten (MT)ofKleurstofpenetratietesten (PT)voor oppervlaktedefecten enUltrasoon testen (UT)ofRadiografische testen (RT)voor interne defecten.
Steunpoten/frames:Fabricage van de voor- en achtersteunen die het gewicht van de machine op de brugpijler dragen.
Hefportaal/trolley:Fabricage van het dwarsbalk- en trolleysysteem dat zijdelings beweegt en de lieren huisvest.
Na-lasbehandeling:
Lasnaden zijn glad geslepen.
Kritieke structurele componenten kunnen spanningsvrij worden-in een warmtebehandelingsoven om restspanningen bij het lassen te verwijderen.
Oppervlaktevoorbereiding en schilderen:
Alle componenten zijn gestraald-gestraald tot de SA 2.5-norm om roest en walshuid te verwijderen en een profiel te creëren voor de hechting van de verf.
Om corrosie te voorkomen wordt direct na het stralen een grondlaag aangebracht.
Er worden tussen- en toplagen van hoogwaardige--build, industriële-verf aangebracht. Kleurcodering voor veiligheid en esthetiek gebeurt volgens specificatie.
4. Sub-montage en pre-assemblage-
Mechanische componenten worden samengevoegd tot kleinere eenheden:
Liermontage:Montage van liertrommels, motoren, versnellingsbakken en remmen op een basisframe.
Hydraulisch aggregaat (HPU):Montage van de hydraulische pomp, het reservoir, de filters en de kleppen op een skid.
Trolley-montage:Montage van wielen, aandrijfmotoren en hoofdtakel op het frame van de trolley.
Elektrische paneelmontage:Bedrading van PLC's, frequentieregelaars (VFD's), stroomonderbrekers en controllers in een bedieningspaneel.
5. Fabrieksacceptatietesten (FAT)
Dit is een cruciale stap om de prestaties en veiligheid te verifiëren voordat het apparaat wordt gedemonteerd voor verzending.
Dimensionale controle:Verificatie van alle kritische afmetingen aan de hand van tekeningen.
Visuele inspectie:Inspectie van alle lasnaden, verf en mechanische verbindingen.
Functionele tests (geen-belasting):
Test alle bewegingen: rijden van de trolley, heffen/dalen van de takel, voortstuwing van het hoofdportaal. Controleer op een soepele werking, functionaliteit van de eindschakelaars en noodstops.
Test het hydraulisch systeem op lekkage en correcte druk.
Belasting testen: (De meest kritische test voor een BEM van 160 ton)
Statische belastingstest:Het hefsysteem (takel, loopkat, balken) wordt belast25% boven de nominale capaciteit(dwz 200 ton). De last wordt opgetild, gedurende een bepaalde periode (bijvoorbeeld 10-15 minuten) opgehangen en zorgvuldig geïnspecteerd op eventuele vervormingen, doorbuigingen of problemen.
Dynamische belastingstest:Het systeem is getest op110% van de nominale capaciteit(176 ton). De last wordt geheven en over het volledige werkingsbereik bewogen om de werkomstandigheden te simuleren.
Belastingstesten worden uitgevoerd met behulp van gekalibreerde loadcellen en gecertificeerde testgewichten (vaak betonblokken).
6. Demontage, verpakking en verzending
Na het passeren van de FAT wordt de machine systematisch gedemonteerd in transporteerbare modules.
Componenten worden zorgvuldig verpakt om schade tijdens het transport te voorkomen. De hijspunten zijn duidelijk gemarkeerd.
Alle zichtbare hydraulische poorten en elektrische aansluitingen zijn afgedicht.
Voor elke container of zending wordt een gedetailleerde paklijst opgesteld.
7. Montage en inbedrijfstelling op locatie (vaak onder toezicht van de fabrikant)
Voorbereiding van de locatie:Funderingscontrole op de brugpijler, waardoor een vlak en stabiel werkgebied wordt gegarandeerd.
Erectie:Met behulp van mobiele kranen worden de hoofdcomponenten gemonteerd in omgekeerde volgorde van demontage.
Opnieuw-verbinding:Alle hydraulische slangen, elektrische kabels en structurele bouten worden opnieuw-aangesloten en aangedraaid volgens de specificaties.
Inbedrijfstelling van de site:
Opnieuw-testen van alle veiligheidssystemen en eindschakelaars.
Een finalebelasting testenwordt vaak uitgevoerd op-site met de klant aanwezig, meestal met een capaciteit van 100% (160T) en soms 125% (200T), waarbij gebruik wordt gemaakt van de daadwerkelijke brugliggers of testgewichten om te verifiëren dat alles correct functioneert in zijn uiteindelijke positie.
Er wordt een operator- en onderhoudstraining gegeven aan het team van de klant.
8. Documentatieoverdracht
Het project wordt afgesloten met de overdracht van alle definitieve documentatie, waaronder:
Zoals-built tekeningen
Ontwerpberekeningen
Certificaten voor materialen en lassen (NDT-rapporten)
FAT- en belastingtestrapporten
Handleidingen voor bediening en onderhoud van apparatuur
Lijst met reserveonderdelen


Werkplaatsweergave
Het bedrijf heeft een intelligent platform voor apparatuurbeheer geïnstalleerd en 310 sets (sets) handling- en lasrobots geïnstalleerd. Na voltooiing van het plan zullen er meer dan 500 sets (sets) zijn en zal het netwerkpercentage van de apparatuur 95% bereiken. . 32 Er zijn laslijnen in gebruik genomen, er zijn er 50 gepland om te worden geïnstalleerd en het automatiseringspercentage van de gehele productlijn heeft 85% bereikt.


Populaire tags: 160 ton brugbouwmachine voor de bouw, China 160 ton brugbouwmachine voor bouwfabrikanten, leveranciers, fabriek
Volgende
110 ton brugwerper-bouwmachineMisschien vind je dit ook leuk


Aanvraag sturen