


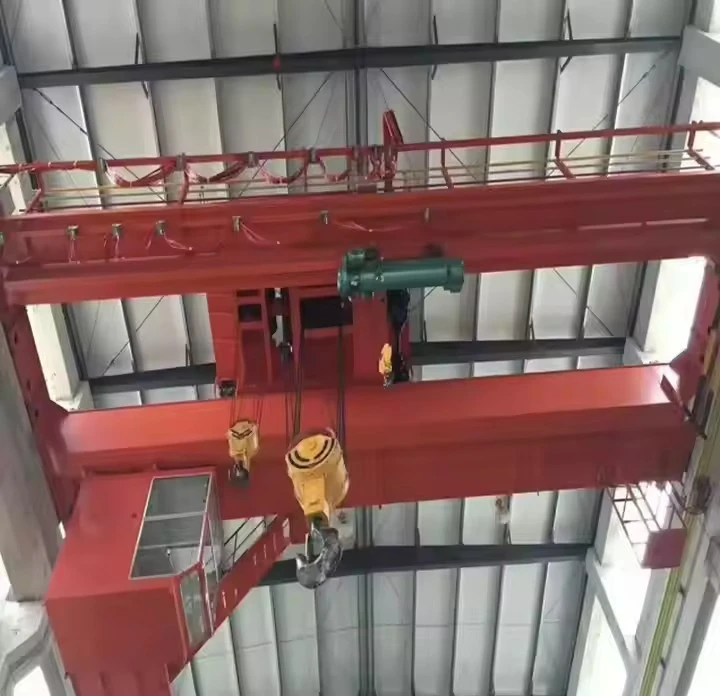


Reizende gieterij-bovenloopkraan
Producten Beschrijving
Wat is een reizende gieterij-bovenloopkraan?
A Reizende gieterij-bovenloopkraan(vaak gieterijkraan of heetmetaalkraan genoemd) is een zware,- speciaal ontworpen bovenloopkraan die is gebouwd voor gebruik in gieterijen en staalfabrieken. Zijn voornaamste rol is het hanteren van extreem hete, zware en vaak gesmolten materialen, zoals pollepels met gesmolten metaal, gietkolven en zware mallen, met absolute betrouwbaarheid en veiligheid.
Belangrijkste kenmerken en ontwerpkenmerken
Gieterijkranen vormen een klasse apart en zijn ontworpen om te werken onder zware omstandigheden van hitte, stof en schokbelastingen.
1. Classificatie en structuur voor zwaar gebruik-:
Klasse van gieterijplicht:Beoordeeld onder strenge normen zoalsFEM 2m of ISO M8, wat wijst op zeer zwaar-gebruik met extreme belastingscycli en schokbelastingen.
Ontwerp met dubbele ligger:Universeel voor gieterijkranen om de nodige sterkte, stijfheid en hoge haakhoogte te bieden die nodig is voor het heffen van massieve gietpannen.
Robuuste constructie:Alle structurele componenten (liggers, eindwagens) zijn gebouwd met extra materiaal om vermoeidheid door thermische uitzetting en zware belastingen te weerstaan.
2. Gespecialiseerde hijshulpstukken:
Hoofdtakel met trolley:Uitgerust met een zware-takel voor de primaire taak: het heffen van gietpannen. De trolley is vaak van het "loop"-type voor een betere gewichtsverdeling op lange overspanningen.
Hulptakel:Een secundaire takel met een kleinere-capaciteit op dezelfde trolley voor het hanteren van mallen, kernen en andere apparatuur, waardoor operationele flexibiliteit wordt geboden.
Pollepel haak:Beschikt over een speciale C--haak of roterende haak die is ontworpen om de tappen van een pollepel stevig vast te zetten, waardoor onbedoeld loskomen wordt voorkomen.
3. Bescherming tegen hitte en vonken:
Hitteschilden:Boven de haak zijn beschermkappen geïnstalleerd om de stralingswarmte van de lading af te leiden, weg van de hijswerktuigen en staalkabels van de kraan.
Staalkabels voor hoge temperaturen:Maakt gebruik van touwen met speciale smeermiddelen en kernmaterialen die hogere temperaturen kunnen weerstaan zonder te verslechteren.
Beschermde elektriciteit:Alle motoren, panelen en bedrading zijn volledig omsloten en vaak in hitte-afgeschermde compartimenten geplaatst om ze te beschermen tegen stof, vocht en extreme omgevingswarmte.
Spark-Bestandsbestendige opties:In gebieden met explosief stof kunnen componenten worden gespecificeerd met vonkbestendige kenmerken, zoals bronzen wielbeschermers of specifieke legeringscomponenten.
4. Redundantie- en veiligheidssystemen:
Dubbele remsystemen:Meerdere, redundante faal-veilige remmen voor alle hijs- en rijbewegingen.
Indicator laadmoment (LMI):Een cruciaal systeem dat het gewicht van de lading in realtime-monitort om gevaarlijke overbelastingen te voorkomen.
Overbelastingslimietschakelaars:Voorkomt dat de takel boven zijn veilige werklast kan tillen.
Noodstroomvoorziening-Uit:Gemakkelijk toegankelijke E-stopknoppen op de cabine en hanger.
5. Controle en bediening:
Geïsoleerde bestuurderscabine:De cabine is voorzien van airconditioning-, staat onder druk met gefilterde lucht en is zwaar geïsoleerd om de machinist te beschermen tegen hitte, dampen en lawaai. Het is gepositioneerd voor optimaal zicht op de pollepel en het schenkgebied.
Precisiecontrole:Takels zijn voorzien van micro-snelheidsregelaars ("kruipsnelheid") om nauwkeurige positionering tijdens het kritische gietproces mogelijk te maken.
Radiografische afstandsbediening:Als alternatief voor de cabine kan de machinist zich hierdoor naar de veiligste en meest optimale locatie verplaatsen om de lift te bekijken.
Kerncomponenten: lager, versnellingsbak, motor, pomp
Plaats van herkomst: Henan, China
Garantie: 1 jaar
Gewicht (kg): 2000 kg
Video uitgaande-inspectie: voorzien
Machinetestrapport: verstrekt
Uitvoering:dubbelstraal
Effectiviteit: hoog rendement
Bedrijfssnelheid: werking op hoge snelheid
Stabiliteit: anti-swingfunctie
Kleur: Optioneel
Stroombron: aangepaste 110V/220V/230V/380V/440V,
Spanwijdte: 7,5-31,5 m

Afbeeldingen en componenten
1. Primair structureel systeem (het zware-frame)
Dubbele liggerbrug:De kern van de kraan bestaat uit twee zwaar gefabriceerde stalen kokerliggers, ontworpen voor maximale sterkte en stijfheid om zware schokbelastingen van gietpannen en gesmolten metaal te kunnen verwerken.
Versterkte eindvrachtwagens:De constructies aan elk uiteinde van de brug waarin de rijwielen, motoren en tandwielen zijn ondergebracht. Ze zijn gebouwd met extra versteviging om het enorme gewicht te dragen.
Zwaar-baan en rails:Robuuste spoorrails en ondersteunende kolommen/constructies ontworpen om de dynamische belastingen van de kraan en zijn maximale capaciteit te dragen, vaak met extra versteviging.
 |
 |
2. Hef- en handlingsystemen (de werkpaardcomponenten)
Hoofdtakelconstructie:Het primaire hefmechanisme, ontworpen voor de maximale capaciteit van de kraan.
Hijsmotor met hoog koppel-:Ontworpen voor zwaar-starten en stoppen.
Meerdere-schijfremmen:Redundante, storings-veilige remsystemen die van cruciaal belang zijn voor het vasthouden van zware, gevaarlijke ladingen.
Getande takeleenheid:Zwaar-vertanding om de last en schokken aan te kunnen.
 |
 |
Hulptakel:Een tweede takel met kleinere-capaciteit op dezelfde trolley voor het hanteren van mallen, kernen en andere apparatuur, waardoor operationele flexibiliteit wordt geboden zonder dat er een tweede kraan nodig is.
Gespecialiseerd karretje:Het frame dat de hoofd- en hulptakels draagt.
Karretjeframe:Gebouwd om thermische uitzetting en zware belastingen te weerstaan.
Trolley-reisaandrijvingen:Motoren en tandwielen voor het verplaatsen van de takels langs de brugliggers.
Pollepel hijshulpstuk:Een speciaal ontworpen haak (vaak een C-haak of een gemotoriseerde roterende haak) die de tappen (pennen) op een pollepel stevig vasthoudt om te voorkomen dat ze per ongeluk loskomen.

3. Beschermingssystemen tegen hitte en gevaren (het defensieve pantser)
Hitteschilden en deflectoren:Metalen platen die boven het haakgebied zijn geïnstalleerd om de stralingswarmte van het gesmolten metaal af te leiden, weg van de hijsmachines, staalkabels en elektrische componenten van de kraan.
Beschermde elektrische systemen:
Ingesloten geleiders:Volledig beschermde stroomtoevoersystemen (zoals gesloten stroomrail- of festoensystemen) om het binnendringen van stof en vocht te voorkomen.
Hitte-Bekabeling:De isolatie van alle bedrading is geschikt voor hoge temperaturen.
Gekoelde/geïsoleerde compartimenten:Elektrische panelen en aandrijvingen zijn vaak ondergebracht in geïsoleerde of geventileerde behuizingen.

Staalkabels voor hoge temperaturen:Speciaal vervaardigde touwen met smeermiddelen en kernmaterialen die bestand zijn tegen de stralingswarmte zonder integriteit te verliezen.
Spark-Bestandseigenschappen:Opties zoals bronzen wielbeschermers of non-{0}}ferrocomponenten in gebieden waar explosief stof aanwezig kan zijn.


4. Controle- en veiligheidssystemen (het zenuwcentrum en de reflexen)
Geïsoleerde bestuurderscabine:
Lucht-geconditioneerd en onder druk:Biedt een schone, koele omgeving voor de machinist, onder druk om stof en dampen buiten te houden.
Thermische isolatie:Muren en ramen zijn geïsoleerd tegen stralingswarmte.
Ergonomische bedieningselementen:Ontworpen voor nauwkeurige controle tijdens kritische gietwerkzaamheden.
Redundante remsystemen:
Primaire rem:Op de motoras.
Secundaire noodrem:Een mechanische veer-rem die automatisch in werking treedt als de stroom uitvalt.

Indicator laadmoment (LMI):Misschien wel het meest kritische veiligheidsapparaat. Het controleert voortdurend het gewicht van de lading en waarschuwt de machinist als er overbelasting dreigt, waardoor catastrofaal structureel falen wordt voorkomen.
Eindschakelaars:
Boven-/ondergrens hijsen:Voorkomt over-hijsen of slap hangen van het touw.
Reislimieten voor trolley en brug:Voorkomt dat de kraan tegen de eindaanslagen aanrijdt.
Noodsystemen:
Noodstop (E-Stop):Meerdere, gemakkelijk toegankelijke knoppen om de stroom naar alle kraanbewegingen uit te schakelen.
Anemometer:Voor buitenkranen meet deze de windsnelheid en kan hij een alarm geven of de werking stopzetten als de limieten worden overschreden.
Anti-botsingssysteem:Voorkomt dat kranen op dezelfde baan met elkaar botsen.

Schetsen

Belangrijkste technische

Voordelen
Voordelen van reizende gieterij-bovenloopkranen
Deze kranen zijn niet alleen maar 'zwaar-duty'; ze zijn ontworpen voor een specifieke, straffende omgeving. Hun voordelen houden rechtstreeks verband met dit doel-gebouwde ontwerp.
1. Ongeëvenaarde veiligheid en risicobeperking
Dit is het allerbelangrijkste voordeel. Het hanteren van gesmolten metaal is inherent gevaarlijk en deze kranen zijn ontworpen om de risico's te minimaliseren.
Mislukt-Veilige systemen:Redundante remmen, overbelastingsbegrenzers en veilige pollepelhaken voorkomen dat de lading valt.
Bescherming van operators:De geïsoleerde cabine met airconditioning- beschermt de machinist tegen extreme hitte, dampen en lawaai, waardoor vermoeidheid wordt verminderd en de alertheid wordt gewaarborgd.
Gecontroleerde behandeling:Nauwkeurige hijsbedieningen maken langzaam en voorzichtig bewegen en gieten mogelijk, waardoor het risico op morsen en spatten tot een minimum wordt beperkt.
2. Gemaximaliseerde productiviteit en processtroom
Gieterijkranen vormen de centrale schakel in de productieketen en hun efficiëntie bepaalt de totale output van de faciliteit.
Hoge-materiaalverwerking:Ze maken de snelle overdracht van grote hoeveelheden grondstoffen, gesmolten metaal en afgewerkte gietstukken mogelijk.
Procesintegratie:Eén enkele kraan kan meerdere taken uitvoeren: de oven opladen, gesmolten metaal overbrengen, in mallen gieten en afgewerkte gietstukken verwerken, waardoor een naadloze workflow ontstaat.
Eliminatie van knelpunten:Door betrouwbaar en snel transport van het meest kritische element-gesmolten metaal-te bieden, voorkomen ze vertragingen die anders de hele productielijn zouden stilleggen.
3. Superieure duurzaamheid en betrouwbaarheid
Deze kranen zijn gebouwd om de werkcyclus van de "gieterijklasse" (FEM 2 m / ISO M8) te weerstaan en zijn ongelooflijk robuust.
Hitte- en vonkbestendigheid:Met hitteschilden, hoge-temperatuurbedrading- en beschermde componenten zijn ze bestand tegen stralingshitte en schurend stof dat een standaardkraan snel kapot zou maken.
Weerstand tegen schokbelasting:De zware-dubbele-liggerstructuur en versterkte mechanische onderdelen zijn gebouwd om de dynamische spanningen van het starten en stoppen met zware, zwaaiende pollepels aan te kunnen.
Minder stilstand:Hun robuuste constructie leidt tot een langere levensduur en minder frequente storingen, wat van vitaal belang is in een continue procesindustrie zoals metaalgieten.
4. Proces-Maakt precisie en veelzijdigheid mogelijk
Precisiegieten:Met micro-snelheidsregelaars ("kruipsnelheid") kan een operator gesmolten metaal met millimeternauwkeurigheid in mallen gieten, wat essentieel is voor het produceren van gietstukken van hoge- kwaliteit en het verminderen van afval.
Dubbele-takelflexibiliteit:De gemeenschappelijke configuratie van aHoofdhijstoestel(voor pollepels) en eenHulphijstoestel(voor mallen, kolven, etc.) zorgt ervoor dat één kraan vrijwel elk zwaar hijswerk in de gieterij kan verwerken.
Sollicitatie:
Toepassingen van reizende bovenloopkranen voor gieterijen
De toepassing van deze kraan bepaalt het ontwerp ervan. Het is van begin tot eind betrokken bij het kernproces van het metaalgieten.
Oven opladen:De kraan (soms met behulp van een magneet of een grijperbakbevestiging) tilt en transporteert grondstoffen zoals schroot, ruwijzer en legeringselementen om de smeltoven te laden.
Overbrengen en gieten van gesmolten metaal (de kernfunctie):
Tikken:Een lege pollepel naar de oven tillen om te worden gevuld met gesmolten metaal.
Overdracht:Transporteren van de volle, zware gietlepel gesmolten metaal van de ovenruimte naar de gietzone. Dit vereist een soepele, gecontroleerde beweging om spatten te voorkomen.
Gieten:De machinist gebruikt de precisiebediening van de kraan om het metaal uit de gietpan in de wachtende mallen te gieten. Dit is een zeer vakkundige operatie, mogelijk gemaakt door de prestaties van de kraan.
Vorm- en gietbehandeling:
Vormvoorbereiding:Zware zandvormen en kernconstructies op hun plaats brengen voordat ze worden gestort met behulp van de hulptakel.
Shake-out:Nadat het metaal is gestold, tilt de kraan het hete, zware gietstuk op (nog steeds in de mal) en verplaatst het naar het schudstation waar de zandvorm wordt weggebroken.
Afwerking en onderhoud:
Afwerking:Transporteren van gekoelde gietstukken naar reinigings-, slijp- en afwerkingsstations.
Onderhoud:Het optillen van zware ovenonderdelen, pollepels en machines voor reparatie of vervanging.
Kraanproductie procedure
De productieprocedure voor eenReizende gieterij-bovenloopkraanis een complex proces dat uit meerdere fasen bestaat- en dat rigoureuze engineering, fabricage en testen met zich meebrengt om ervoor te zorgen dat het bestand is tegen de extreme eisen van een gieterijomgeving.
Hier vindt u een gedetailleerd overzicht van de productieprocedure, van concept tot installatie.
Fase 1: Projectinitiatie en technisch ontwerp
In deze fase worden operationele vereisten omgezet in gedetailleerde, maakbare plannen.
1. Analyse en offerte van eisen:
Klantoverleg:Ingenieurs werken samen met de klant om de specifieke behoeften te bepalen: capaciteit (hoofd- en hulptakels), overspanning, hefhoogte, inschakelduur (bijv. FEM 2m / ISO M8) en speciale kenmerken (type pollepelhaak, hittebeschermingsniveau).
Site-onderzoek:Beoordeling van de landingsbaan, stroomvoorziening en omgevingsomstandigheden van de faciliteit.
Technisch voorstel en offerte:Een gedetailleerde specificatie en prijs worden ter goedkeuring aan de klant voorgelegd.
2. Gedetailleerd technisch ontwerp:
Structureel ontwerp:
Balkontwerp:Berekening van belastingen en spanningen om de doosconstructie met dubbele ligger te ontwerpen, inclusief dynamische belastingsfactoren voor het hanteren van de gietpan.
Eindtruck en frameontwerp:Ontwerp van de beenconstructies en verbindingen voor maximale stabiliteit.
Baananalyse:Verificatie dat de bestaande baan de kraan of het ontwerp van een nieuw banensysteem kan ondersteunen.
Mechanisch ontwerp:
Ontwerp van hijsmechanisme:Dimensionering van de motoren, versnellingsbakken, remmen, staalkabels en trommels voor zowel hoofd- als hulptakels.
Trolley-ontwerp:Ontwerp van het trolleyframe en de rijmechanismen.
Ontwerp voor lange reizen:Het dimensioneren van de aandrijfwielen, motoren en versnellingsbakken voor de brugbeweging van de kraan.
Ontwerp van elektrisch en besturingssysteem:
Stroomverdeling:Ontwerpen van het stroomrailsysteem of kabelhaspels.
Controleschema's:Het maken van bedradingsschema's voor het bedieningspaneel, de bestuurderscabine en de afstandsbediening.
Integratie van veiligheidssystemen:Ontwerp van de circuits voor de Load Moment Indicator (LMI), eindschakelaars, remmen en noodstops.
Speciale gieterijfuncties Ontwerp:
Hittebescherming:Het ontwerpen van hitteschilden, het specificeren van staalkabels en verven tegen hoge- temperaturen, en het plannen van de isolatie van elektrische componenten.
Pollepelhaakontwerp:Ontwikkeling van het specifieke haakmechanisme voor een veilige aangrijping van de pollepel.
Fase 2: Inkoop- en fabricagevoorbereiding
1. Aankoop van materialen en componenten:
Structureel staal:Bestellen van stalen platen en profielen van hoge kwaliteit- voor de liggers en eindwagens.
Mechanische componenten:Inkoop van motoren, versnellingsbakken, remmen, wielen, lagers en staalkabels van gecertificeerde leveranciers.
Elektrische componenten:Levering van VFD's, PLC's, contactors, veiligheidsschakelaars en het stroomrailsysteem.
Speciale artikelen:Het LMI-systeem, de geïsoleerde cabine en hoge-temperatuurverf bestellen.
2. Fabricage en productie:
Dit is waar de fysieke kraan wordt gebouwd, meestal volgens een stroom als deze:
Balkvervaardiging:
Snijden:Stalen platen worden op maat gesneden met behulp van CNC-plasma- of lasersnijders.
Lassen:In de kokerliggerconstructie worden door gecertificeerde lassers platen gelast. Dit is een cruciale stap, die strikte procedurecontrole vereist.
Stress verlichten:De gelaste liggers kunnen in een oven een hittebehandeling- krijgen om interne spanningen te verlichten en vervorming te voorkomen.
Bewerking:De liggeruiteinden en trolleyrails zijn machinaal bewerkt om een vlakke, vlakke ondergrond en nauwkeurige afmetingen te garanderen.
Sub-Montage:
Einde vrachtwagenmontage:Wielen, assen en aandrijvingen worden op de eindwagenframes gemonteerd.
Montage van het trolleyframe:Het trolleyframe wordt gebouwd en de hijsunits worden erop gemonteerd.
Takelmontage:Motoren, tandwielkasten, trommels en remmen worden samengevoegd tot een complete takelunit.
Oppervlaktebehandeling en schilderen:
Stralen:Alle structurele componenten worden gestraald met staalschot om het oppervlak schoon te maken en te profileren voor hechting van de verf.
Primen en schilderen:Er worden meerdere lagen hoge-temperatuur-, corrosie-verf aangebracht. Het verfsysteem wordt vaak gespecificeerd om bestand te zijn tegen hoge omgevingswarmte.
Fase 3: Montage, testen en installatie
1. Fabrieksmontage en testen (FAT - fabrieksacceptatietest):
De kraan wordt gedeeltelijk of volledig geassembleerd in de fabriek van de fabrikant.
De klant is vaak aanwezig om getuige te zijn van de tests, waaronder:
Visuele inspectie:Controle van afmetingen, laskwaliteit en schilderwerk.
Geen-Laadtest:Voer alle bewegingen uit (takel, loopkat, brug) om te controleren op soepele werking, geluid en uitlijning.
Belastingstest:Testen met125% van de nominale capaciteit(Standard Load Test) om de structurele integriteit en prestaties te verifiëren. De last wordt vastgehouden om de remwerking te controleren.
Functionaliteitstest:Het testen van alle veiligheidsvoorzieningen-eindschakelaars, remmen, noodstops en het LMI-systeem.
2. Demontage, verzending en installatie op locatie:
Nadat hij de FAT heeft doorstaan, wordt de kraan zorgvuldig gedemonteerd, gelabeld en naar de locatie van de klant verscheept.
Erectie:Een gespecialiseerd team monteert de kraan op de startbaan van de klant. Dit houdt in:
Het plaatsen van de eindwagens op de rails.
Het hijsen en verbinden van de brugliggers.
Montage van de trolley en takels.
Installeren van het stroomrailsysteem en elektrische panelen.
3. Testen en inbedrijfstelling op locatie-:
Eindinspectie en uitlijning:Controle van de uitlijning van de kraan op de startbaan.
Op-site-laadtest:Het uitvoeren van een laatste belastingstest bij de klant, vaak in aanwezigheid van een gecertificeerde inspecteur, om er zeker van te zijn dat alles na installatie correct functioneert.
Klanttraining:Trainen van machinisten en onderhoudspersoneel van de klant in het veilig en correct gebruik van de kraan.
Overdracht:De definitieve documentatie (handleidingen, certificaten, as-built tekeningen) wordt verstrekt en de kraan wordt officieel overgedragen aan de klant.

Werkplaatsweergave:
Het bedrijf heeft een intelligent platform voor apparatuurbeheer geïnstalleerd en 310 sets (sets) handling- en lasrobots geïnstalleerd. Na voltooiing van het plan zullen er meer dan 500 sets (sets) zijn en zal het netwerkpercentage van de apparatuur 95% bereiken. . 32 Er zijn laslijnen in gebruik genomen, er zijn er 50 gepland om te worden geïnstalleerd en het automatiseringspercentage van de gehele productlijn heeft 85% bereikt.


Populaire tags: reizende gieterij-bovenloopkraan, China reizende gieterij-bovenloopkraanfabrikanten, leveranciers, fabriek
Misschien vind je dit ook leuk


Aanvraag sturen