


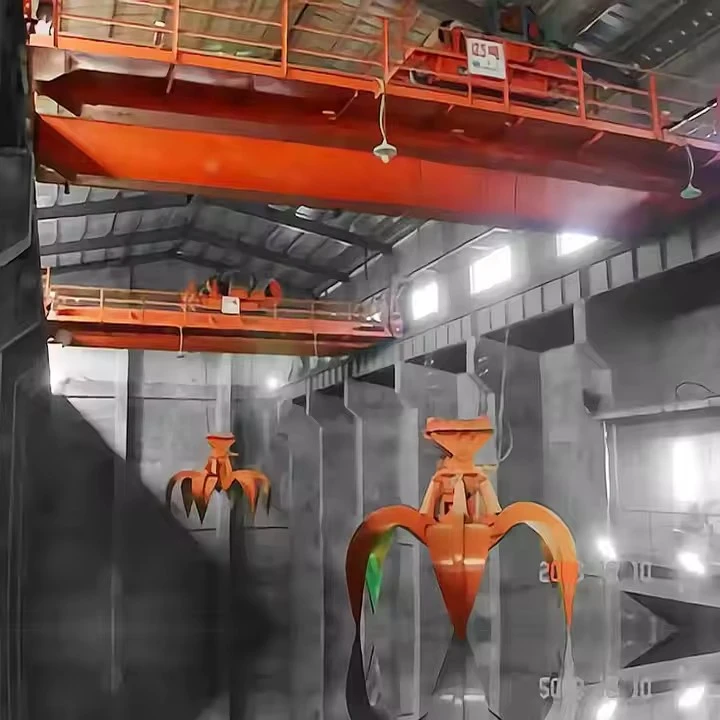


Dubbele balkgrijper Emmerbrugkraan
Producten Beschrijving
Wat zijn dubbele balkgrijper-emmerbrugkranen?
A Dubbele balkgrijper Emmerbrugkraanis een bovenloopkraan met twee hoofdliggers (balken) die op rails langs een brug over een baai of erf loopt. Het is uitgerust met een gespecialiseerdgrijp emmer(ook wel clamshell-emmer genoemd) voor het hanteren van bulkmaterialen.
Het is dewerkpaard voor losse stortgoederenin industrieën zoals havens, energiecentrales, staalfabrieken en schrootwerven.
Belangrijkste voordelen
Hoog rendement:Volledig gemechaniseerd, snel cyclisch voor overdracht van grote- volumes.
Veelzijdigheid:Eén kraan kan meerdere punten bedienen (voorraad, overslagstation, verwerkingslijn).
Ruimtegebruik:Maakt gebruik van ruimte boven het hoofd, waardoor de grond vrijkomt voor opslag en voertuigen.
Verminderde arbeid:Minimaliseert of elimineert de behoefte aan front{0}}-laders, graafmachines en handarbeid.
Behuizingsmogelijkheden:Kan in een gebouw worden geplaatst of buiten worden gebruikt.
Ontwerpoverwegingen en selectiefactoren
Bij het specificeren van een dergelijke kraan moeten ingenieurs rekening houden met:
| Factor | Overwegingen |
|---|---|
| Capaciteit | Gewicht van de grijper + maximaal gewicht van het geheven materiaal. (bijvoorbeeld een kraan van 10 ton met een laadvermogen van 2 ton en een grijper van=8-ton). |
| Span | Afstand tussen de baanrails. Bepaalt het ontwerp en de kosten van de brug. |
| Plichtsklasse | Hoe intensief het zal worden gebruikt (bijvoorbeeld FEM/ISO M6, M7 of M8 voor zwaar-continu gebruik). |
| Controlesysteem | Cabine-bediend(machinist in een cabine op de kraan) ofRadiografische afstandsbediening(operator op de grond). |
| Omgeving | Binnen, buiten, corrosief (zout water), explosief (kolenstof) of hoge/lage temperaturen. |
| Grijptype en maat | Afgestemd op materiaaldichtheid, klompgrootte en abrasiviteit. |
| Elektrische componenten | Variabele frequentieaandrijvingen (VFD's) voor soepele bewegingen en precisie. |
Samenvatting
In wezen is eenDubbele balkgrijper Emmerbrugkraanis eenrobotarm op rails met hoge-capaciteit, industriële-schaal. Het ontwerp met dubbele- balken geeft hem de robuustheid voor zware ladingen en grote overspanningen, terwijl de grijpbak hem transformeert van een eenvoudig hefapparaat in eenprecisiesysteem voor het hanteren van bulkmateriaal. Het is een grote kapitaalinvestering die is ontworpen om de kernlogistiek van het grondstoffenverkeer te automatiseren en te stroomlijnen.
Kerncomponenten: lager, versnellingsbak, motor, pomp
Plaats van herkomst: Henan, China
Garantie: 1 jaar
Gewicht (kg): 2000 kg
Video uitgaande-inspectie: voorzien
Machinetestrapport: verstrekt
Uitvoering:dubbelstraal
Effectiviteit: hoog rendement
Bedrijfssnelheid: werking op hoge snelheid
Stabiliteit: anti-swingfunctie
Kleur: Optioneel
Stroombron: aangepaste 110V/220V/230V/380V/440V,
Spanwijdte: 7,5-31,5 m

Afbeeldingen en componenten
1. Brugstructuur en lang reissysteem
Dit is het primaire frame dat de gehele kraan langs het gebouw of erf beweegt.
Hoofdliggers (dubbele liggers):De twee primaire, evenwijdige last-dragende balken. Typisch robuustkokerbalken(gelaste stalen dozen) voor superieure torsiestijfheid en sterkte, geschikt voor het overbruggen van grote afstanden (30m tot 100m+). Ze ondersteunen de trolley, de takel en de volledige lading.
Eindvrachtwagens:De verrijdbare samenstellen aan elk uiteinde van de brugliggers. Elke eindwagen bevat:
Wielen (reiswielen):Twee of meer stalen wielen met dubbele{0}}flens die op de baanrails rijden.
Assen & Lagers:Ter ondersteuning van de wielen.
Aandrijfeenheid (voor aangedreven vrachtwagens):Inclusief debrug aandrijfmotor, reductie versnellingsbak, remen koppeling om één of meerdere wielen aan te drijven.
Brugaandrijving:Meestal 2 of 4 motoren (één of twee per eindwagen) voor gesynchroniseerde beweging.Variabele frequentieaandrijvingen (VFD's)zijn standaard voor soepele acceleratie, nauwkeurige positionering en verminderde mechanische belasting.

2. Trolley- en kruisreissysteem
De eenheid die de takel draagt en loodrecht op de beweging van de brug beweegt.
Karretjeframe:Een stijf stalen frame dat loopt op rails die bovenop de hoofdliggers zijn gemonteerd.
Trolleywielen en rails:Wielen (meestal 4 of 8) die op trolleyrails lopen die aan de bovenkant van de hoofdliggers zijn bevestigd.
Karretjeaandrijving:Bestaat uitaandrijfmotor(en), versnellingsbak, rem en aandrijfwielenom de trolley heen en weer te bewegen over de overspanning van de kraan.
Buffer en bumper:Schok-absorberende voorzieningen aan de uiteinden van het trolleyframe om schade door-rijden te voorkomen.
 |
 |
3. Bedieningsmechanisme voor hijsen en grijpen
Het hart van de til- en grijpfunctie. Bij een grijperbakkraan is dit complexer dan bij een standaard haakkraan.
Hoofdtakeleenheid:De primaire lier voor het heffen en laten zakken van de grijper.
Hijsmotor:Hoog-koppel, zware-elektromotor.
Hijsversnellingsbak:Verlaagt het motortoerental om een krachtig hefkoppel te bereiken.
Hijstrommel:Een grote stalen cilinder waarrond destaalkabels hijsenzijn gewond. De trommel heeft machinaal bewerkte groeven om het touw te geleiden.
Hijsrem:Een failsafe, veer-aangedreven, elektrisch geloste houdrem. Het wordt automatisch ingeschakeld als de stroom uitvalt.
Touw inscheren:De specifieke opstelling van staalkabels uit de trommel, voorbijschoven(katrollen), tot aan de grijper.
 |
 |
Grijp bedieningsmechanisme:Dit verschilt afhankelijk van het grijptype.
Voor een 4-touwgrijper (met touw):
Hulptakel (sluittakel):Een tweede, onafhankelijke lier (met eigen motor, versnellingsbak, trommel en rem) bedoeld voor het openen en sluiten van de grijperkaken. De touwen zijn verbonden met het sluitmechanisme van de grijper.
Voor een gemotoriseerde grijper:
Stroomkabelhaspel:Een veer- of motor-aangedreven kabelhaspel levert elektriciteit aan de interne motor van de grijper via eenhangende kabel.
Grijpmotor:De elektromotor bevindt zich in de kop van de grijper en drijft de kaken rechtstreeks aan via een tandwieloverbrenging.

4. De grijperbak (clamshell)-constructie
De gespecialiseerde eindeffector-.
Hoofd (of schaal):De centrale behuizing met daarin het scharniermechanisme voor de kaken. Het heefthijsogenvoor aansluiting op de hijskabels.
Kaken (of schelpen):De twee (of soms meer) scharnierende helften die zich in het materiaal graven. Ze zijn erg zwaar en vaak bekleed met slijtvast-staal of een hardcoating voor slijtvastheid.
Scharnierpennen en bussen:Stevige-pennen waardoor de kaken kunnen draaien.
Voor gemotoriseerde grijpers:Interne versnellingsbak, motor en koppelingssysteem om de kaken te openen/sluiten.
Voor touwgrijpers:Schoven en verbindingen die de trekkracht van het touw vertalen in kaakbeweging.

5. Elektrisch en besturingssysteem
Het zenuwstelsel en de hersenen van de kraanvogel.
Hoofdvoeding:
Festoensysteem / Kabelhaspel:Levert driefasige wisselstroom aan de bewegende brug. Akabelhaspelofslinger(bovenliggende schuifkabeldrager) wordt gebruikt.
Hoofdstroomonderbreker/isolator:Voor de veiligheid en om de verbinding te verbreken.
Controlecabine of afstandsbediening:
Bestuurderscabine:Een afgesloten cabine, vaak met airconditioning-, opgehangen aan de trolley of brug. Bevat:
Afstandsbedieningssysteem:Tegenwoordig gebruikelijker. De exploitant gebruikt eenradiografische afstandsbediening(hanger of riem-pakzender) voor volledige bewegingsvrijheid en zichtbaarheid op de grond.

Bedieningspaneel / Kasten:Plaats de programmeerbare logische controller (PLC), contactoren, VFD'sen beveiligingsrelais.
Commando-apparaten: Hoofdcontrollersofjoysticks(meestal twee: één voor het reizen van de brug/trolley, één voor hijs-/grijpwerkzaamheden).
Veiligheids- en limietapparaten:
Eindschakelaars:Voor het einde-van-reizen op brug, trolley en takel.
Anti-botsingssystemen:Sensoren om te voorkomen dat kranen op dezelfde baan elkaar raken.
Indicator laadmoment (LMI):Bewaakt het gewicht van de lading en biedt bescherming tegen-overbelasting.
Anemometer:Bij buitenkranen wordt de windsnelheid gemeten en kunnen alarmen worden geactiveerd of automatisch- worden uitgeschakeld.
Noodstopknoppen:Gelegen op meerdere strategische punten.

6. Ondersteunende infrastructuur
Kritieke, vaak vaste, componenten.
Baansysteem:
Baanbalken:Zware stalen I-balken of gefabriceerde liggers die de kraanrails ondersteunen. Ze worden gemonteerd op bouwkolommen of op een afzonderlijke portaalconstructie.
Kraanrails:Precisie stalen rails (zoalsAISCofCRprofielen) bevestigd aan de baanbalken waar de kraanwielen op kunnen rijden.
Railclips en bevestigingsmiddelen:Bevestig de rail aan de balk.

Verzamelaars (voor cabine-bediende kranen):
Geleiderstaven / rails:Geïsoleerde geëlektrificeerde staven die langs de landingsbaan lopen.
Schoenenverzamelaars:Veer{0}}schoenen op de kraan die langs de stroomrails glijden om stroom op te nemen voor de brugaandrijving.

Schetsen

Belangrijkste technische

Voordelen
1. Structurele en prestatievoordelen
Hoge laadcapaciteit en stabiliteit: Ontwerp met dubbele ligger biedt superieure torsiestijfheid en lastverdeling, waardoor capaciteiten van 5 tot 500+ ton mogelijk zijn met minimale doorbuiging
Mogelijkheid tot lange overspanningen: Kan 20-120 meter overspannen zonder tussensteunen, waardoor de bruikbare vloer-/erfruimte wordt gemaximaliseerd
Duurzaamheid voor zwaar gebruik-: Gebouwd voor continu gebruik (FEM/ISO M7-M8 bedrijfsklassen) met een levensduur van 20-30+ jaar
Precisiecontrole: Moderne VFD-drives maken een soepele acceleratie en nauwkeurige positionering mogelijk (nauwkeurigheid ± 10 mm)
2. Operationele en efficiëntievoordelen
Volledige materiaalbehandelingscyclus: Eén systeem voert ophaal-, transport- en losoperaties uit
Hoge doorvoer: Cyclustijden zo laag als 2-3 minuten (bijv. grijpers van 25 ton verplaatsen 500+ ton/uur)
Automatisering gereed: Gemakkelijk te integreren met PLC-systemen, RFID en weegsystemen voor semi-/volledige automatisering
Lagere arbeidskosten: Eén machinist vervangt meerdere front{0}}eindladers en hun machinisten
Werking bij alle weersomstandigheden: Kan werken in omstandigheden waarin apparatuur op wielen faalt (regen, sneeuw, extreme temperaturen)
3. Economische en ecologische voordelen
Lagere bedrijfskosten: Elektriciteit kost doorgaans 40-60% minder dan dieselapparatuur per verplaatste ton
Minimale grondvoetafdruk: Maakt gebruik van ruimte boven het hoofd en houdt grondgebieden vrij voor opslag en verkeer
Minder morsen en stof: Afgesloten overdrachtspunten en gecontroleerd storten minimaliseren materiaalverlies en stofontwikkeling
Energieterugwinning: Moderne regeneratieve aandrijvingen kunnen remenergie terugleveren aan het elektriciteitsnet
Weinig onderhoud: Eenvoudige wiel/rail-interface versus complexe hydraulische systemen in mobiele apparatuur
4. Veiligheid en veelzijdigheid
Inherent veiliger: Scheidt mens en machine; De machinist werkt vanuit een beschermde cabine of veilige afstand
Meerdere grijpopties: Snel-wisselsystemen maken verschillende grijpers voor verschillende materialen mogelijk
Aanpasbare lay-out: Kan meerdere ophaal- en lospunten over een groot gebied bedienen
Rampbestendig: Verhoogd ontwerp beschermt tegen overstromingen en incidenten op grond-niveau
Sollicitatie:
1. Energiesector
| Sollicitatie | Typische materialen | Speciale kenmerken |
|---|---|---|
| Kolenbehandeling(Elektriciteitscentrales) | Rund-van-mijnsteenkool, gewassen steenkool | Stof-dichte motoren, brand-bestendige coatings, geautomatiseerde mengsystemen |
| Biomassa-installaties | Houtspaanders, pellets, landbouw-afval | Corrosiebescherming, vonk{0}}bestendig ontwerp |
| Afval-naar-energie | MSW, RDF, SRF | Afgedichte cabines met HEPA-filtratie, versterkte grijpers voor gemengd afval |
2. Havens en bulkterminals
| Sollicitatie | Schaal | Configuratie |
|---|---|---|
| Het lossen van schepen | 500-5.000 TPH | Portaaltype met grote reikwijdte, scheepspositioneringssystemen |
| Beheer van de veehouderij | Stapels van 50.000-500.000 ton | Op rails-gemonteerde automatisering voor stapelen/terugwinnen |
| Overslag | Tussen schepen/vrachtwagens/spoor | Hoge-cyclusbelasting, snelle grijperwisseling |
3. Metalen en mijnbouw
| Sollicitatie | Materiaalkenmerken | Kraanvereisten |
|---|---|---|
| Schrootwerven | Dicht, schurend, onregelmatig | Zware- grijpers (5-50 ton), magneetopties, versterkte constructies |
| Ertsbehandeling | Hoge dichtheid, schurend | Slijtvaste-bestendige voeringen, ontwerp met hoge- capaciteit (grijpers tot 100 ton) |
| Slakkenverwerking | Hete materialen (tot 400 graden) | Hitteschilden, speciale legeringen, water-gekoelde componenten |
4. Bouwmaterialen en chemicaliën
| Industrie | Behandelde materialen | Speciale overwegingen |
|---|---|---|
| Cement | Klinker, kalksteen, gips | Bescherming tegen stofexplosies, precisiedoseersystemen |
| Aggregaten | Zand, grind, steenslag | Bescherming tegen schuren, verwerking van grote- volumes |
| Meststoffen | Ureum, potas, fosfaten | Corrosiebescherming, vocht-gevoelige behandeling |
| Graan en voedsel | Tarwe, maïs, sojabonen | Voedsel-normen, explosie-bestendig ontwerp |
5. Gespecialiseerde toepassingen
Dam- en rivierbeheer: Behandeling van baggerspecie, verwijdering van sediment
Reactie op rampen: Puinruimen, snelle materiaalverplaatsing
Recyclingfaciliteiten: Sorteren en verplaatsen van recyclebare bulkmaterialen
Gieterijen: Omgaan met cokes, zand en gietstukken
Kraanproductie procedure
FASE 1: ENGINEERING & ONTWERP
1.1 Conceptueel en gedetailleerd ontwerp
Klantspecificaties beoordelen: Analyse van capaciteit, overspanning, inschakelduur, verwerkt materiaal en omgevingsomstandigheden.
CAD-modellering: 3D-modellering (met behulp van software zoals SolidWorks, Tekla of AutoCAD Inventor) van het gehele kraansysteem.
Structurele analyse: Finite Element Analysis (FEA) om spanningen, doorbuigingen en dynamische belastingen op liggers, eindwagens en trolleys te simuleren.
Mechanisch en elektrisch ontwerp: Selectie van motoren, versnellingsbakken, remmen, en ontwerp van besturingssystemen en bedradingsschema's.
Generatie van stuklijsten (BOM).: Uitgebreide lijst van alle grondstoffen, gekochte componenten en standaardonderdelen.
1.2 Inkoop en logistiek
Bestellen van grondstoffen: Aankoop van staalplaten (S355JR, Q345B), profielen en smeedstukken voor hoofdliggers.
Gekochte componenten: Inkoop van gestandaardiseerde artikelen (wielen, lagers, motoren, versnellingsbakken, VFD's, PLC's, staalkabels, elektrische panelen).
Grijp de productie/inkoop van emmers: De grijper kan in-huis worden gebouwd als een gespecialiseerd onderdeel of worden aangeschaft bij een speciale grijperfabrikant.
FASE 2: FABRICAGE VAN BELANGRIJKSTE COMPONENTEN
2.1 Fabricage van hoofdliggers (het kernproces)
Dit is de meest kritische fabricageactiviteit, die doorgaans op een speciale productielijn wordt uitgevoerd.
Stap 1: Voorbereiding van staalplaten
Schotstralen: Platen worden gereinigd en voorzien van een beschermende grondlaag.
CNC-snijden: Platen worden in exacte vormen gesneden met behulp van CNC-plasma- of autogeen-brandstofsnijmachines. Afschuiningen voor lassen zijn voorbereid.
Stap 2: Web- en flenssub-assemblage
Versteviger lassen: Interne langs- en dwarsverstijvingen zijn in een armatuur aan de lijfplaat gelast om knikken te voorkomen.
Flenslassen: De bovenste en onderste flensplaten worden met behulp van de lijfconstructie met elkaar verbondenondergedompeld booglassen (SAW). Dit gebeurt op automatische lasmachines om diepe, consistente lassen met hoge- sterkte te garanderen.
Stap 3: Sluiting van de kokerligger
Het tweede lijf en de tweede flens worden toegevoegd om het volledige kokerprofiel te vormen.
Sequentieel lassen: Het lassen wordt in een specifieke volgorde uitgevoerd om warmtevervorming tegen te gaan.
Stap 4: Stress verlichten en rechttrekken
Trillingsstress verlichtenof lokale warmtebehandeling wordt vaak toegepast om interne lasspanningen te verlichten.
Balk rechttrekken: Het gebruik van hydraulische persen of vlamrichten om eventuele kromtrekkingen of camberafwijkingen te corrigeren.
Stap 5: Bewerken en boren
De uiteinden van de liggers zijn machinaal bewerkt om een perfecte, vierkante aansluiting op de eindwagenverbindingen te garanderen.
Gaten voor verbindingsbouten worden geboord met behulp van eenradiale boorof CNC-boormachine voor precisie.
Stap 6: Montage van trolleyrails
Het loopvlak van de wagen wordt nauwkeurig uitgelijnd en aan de bovenzijde van de ligger gelast of vastgeschroefd. Precisieniveaus worden gebruikt om parallelle uitlijning en vlakheid te garanderen.
2.2 Einde van de fabricage van vrachtwagens
Framelassen: Fabricage van de starre eindwagenframes uit plaatstaal.
Wielmontage: Pers-perspassing van wielen op assen met zwaar-lagers. De aspotten worden op het frame gemonteerd.
Integratie van aandrijfeenheden: De brugaandrijfmotor, tandwielkast en koppeling zijn als één geheel op het frame gemonteerd.
2.3 Fabricage van trolleyframes
Een soortgelijk proces als de vervaardiging van liggers, maar op kleinere schaal. De nadruk ligt op het creëren van een stevig platform dat de takeleenheden zal dragen.
Nauwkeurige bewerking van de bevestigingspunten van de wielbasis is van cruciaal belang voor een soepele rit.
2.4 Fabricage van grijperbakken
Snijden en vormen: Gebieden met hoge-slijtage (kaken, snijkanten) zijn gesneden uit dik, slijtvast-staal (Hardox, AR400).
Montage & Lassen: Kaken zijn scharnierend verbonden met de kopconstructie. Lassen is hier van cruciaal belang en gebeurt vaak handmatigMetaalinert gas (MIG)lassen voor controle.
Bewerking: Busgaten en draaipunten zijn machinaal bewerkt voor een soepele werking.
Dynamisch balanceren(voor gemotoriseerde grijpers): Het roterende geheel is uitgebalanceerd om trillingen te minimaliseren.
FASE 3: MECHANISCHE MONTAGE & SCHILDERIJ
3.1 Pre-montage in de fabriek (proefmontage-Up)
Balk-Einde vrachtwagenverbinding: De twee hoofdliggers worden aan de eindwagens vastgeschroefd om de complete brug te vormen. De uitlijning wordt gecontroleerd met lasers.
Trolley droge pasvorm: Het trolleyframe wordt op de liggers geplaatst om de pasvorm en het rijden te controleren.
Doel: Om eventuele montageproblemen- te identificeren en te corrigeren vóór demontage voor verven en verzending.
3.2 Voorbehandeling en schilderen van oppervlakken
Schurend stralen: Alle componenten zijn gestraald tot de Sa 2,5-norm om een perfect schoon, verankerd- profieloppervlak te verkrijgen.
Primeren en schilderen: Toepassing van een meer-coatingsysteem:
Zink-rijke epoxyprimer(75-100 μm) voor kathodische bescherming.
Epoxy tussenlaag(100-150 μm) voor opbouw en chemische bestendigheid.
Polyurethaan toplaag(50-75μm) voor UV-bestendigheid en uiteindelijke kleur.
Uitharding: Geverfde onderdelen worden gebakken of aan de lucht-gehard in een gecontroleerde omgeving.
FASE 4: INTEGRATIE VAN ELEKTRISCHE EN BESTURINGSSYSTEMEN
4.1 Paneelbouw
Bedieningspanelen en weerstandskasten zijn bedraad volgens schematische diagrammen.
PLC's, VFD's, stroomonderbrekers en contactors zijn gemonteerd en bedraad.
Softwareprogrammering: PLC-logica wordt geschreven en VFD-parameters worden ingesteld voor elke motor (takel, loopkat, brug).
4.2 Aan-Bekabeling van componenten
Motoren, eindschakelaars, drukknoppen en sensoren zijn op de mechanische assemblages aangesloten.
Festoensystemenof kabelhaspels worden gemonteerd.
Alle verbindingen zijn getagd voor eenvoudige installatie op-site.
FASE 5: FABRIEKSTESTEN & INSPECTIE (VET)
Vóór verzending worden kritische tests uitgevoerd om de functionaliteit en veiligheid te garanderen.
Geen-Functietest laden: Alle bewegingen (brug, trolley, takel, grijper open/dicht) worden uitgevoerd om de richting, snelheid en remfunctie te verifiëren.
Laad testen(Verplichte veiligheidstest):
Statische belastingstest: Heffen van 125% van de nominale capaciteit (volgens FEM/ISO-normen) en vasthouden om de structurele integriteit en remvastheid te controleren.
Dynamische belastingstest: Heffen en verplaatsen van 110% van de nominale capaciteit om alle functies te testen onder overbelasting.
Test veiligheidsapparaat: Verificatie van alle eindschakelaars, noodstops, overbelastingsbeveiliging en anti-botsingssystemen.
Elektrische inspectie: Isolatieweerstandscontroles, faserotatieverificatie en aardingscontinuïteitstests.
FASE 6: DEMONTAGE, VERPAKKING & VERZENDING
De kraan wordt zorgvuldig gedemonteerd in verplaatsbare modules (liggers, eindwagens, trolley, grijper, elektrische panelen).
De componenten zijn verpakt in houten kisten en beschermende afdekkingen om schade tijdens zee-/landtransport te voorkomen.
Hijsogen en gedetailleerde montagetekeningen zijn op elk stuk gemarkeerd.
FASE 7: OPBOUW EN INGEBRUIKNAME VAN DE LOCATIE (SAT)
Voorbereiding van de locatie: Verificatie van de uitlijning van de start- en landingsbaan, vlakheid van de rails en elektrische voeding.
Mechanische erectie: Met behulp van mobiele kranen worden componenten volgens montagetekeningen gehesen en aan elkaar vastgeschroefd.
Elektrische installatie: Alle bedrading is aangesloten tussen panelen, motoren en sensoren.
Definitieve uitlijning en aanpassing: Uitlijning van de wielen, afstelling van de remmen en positionering van de eindschakelaars.
Site-acceptatietest (SAT): Een herhaling van belangrijke FAT-tests, maar nu op de geïnstalleerde landingsbaan, in het bijzijn van de klant. Dit is de laatste aftekenmijlpaal-.

Werkplaatsweergave:
Het bedrijf heeft een intelligent platform voor apparatuurbeheer geïnstalleerd en 310 sets (sets) handling- en lasrobots geïnstalleerd. Na voltooiing van het plan zullen er meer dan 500 sets (sets) zijn en zal het netwerkpercentage van de apparatuur 95% bereiken. . 32 Er zijn laslijnen in gebruik genomen, er zijn er 50 gepland om te worden geïnstalleerd en het automatiseringspercentage van de gehele productlijn heeft 85% bereikt.


Populaire tags: dubbele balk grijper bakbrugkraan, China dubbele balk grijper bakbrugkraan fabrikanten, leveranciers, fabriek
Een paar
QZ Grijper BovenloopkraanMisschien vind je dit ook leuk


Aanvraag sturen